高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
样机上装得好好的十字螺丝,到了户外维护却越拆越滑。想换槽型,又要顾及现场工具和维修习惯——这颗小螺丝,该怎么改?
一位澳大利亚农业无人机客户遇到了这个问题。设备用于农田喷洒和户外巡检,更换电机、检查结构时,需要拆开电机座。原来的不锈钢螺丝能够正常装配,但反复拆装后,十字槽逐渐磨损,维修时越来越难咬稳。
世世通与客户讨论过内梅花、内六角等方案。客户最终提出:继续使用十字槽,保留熟悉的工具和维修习惯。
这次定制的目标因此很具体:保留十字槽,在现有电机座空间内,改善反复拆装时的工具配合。
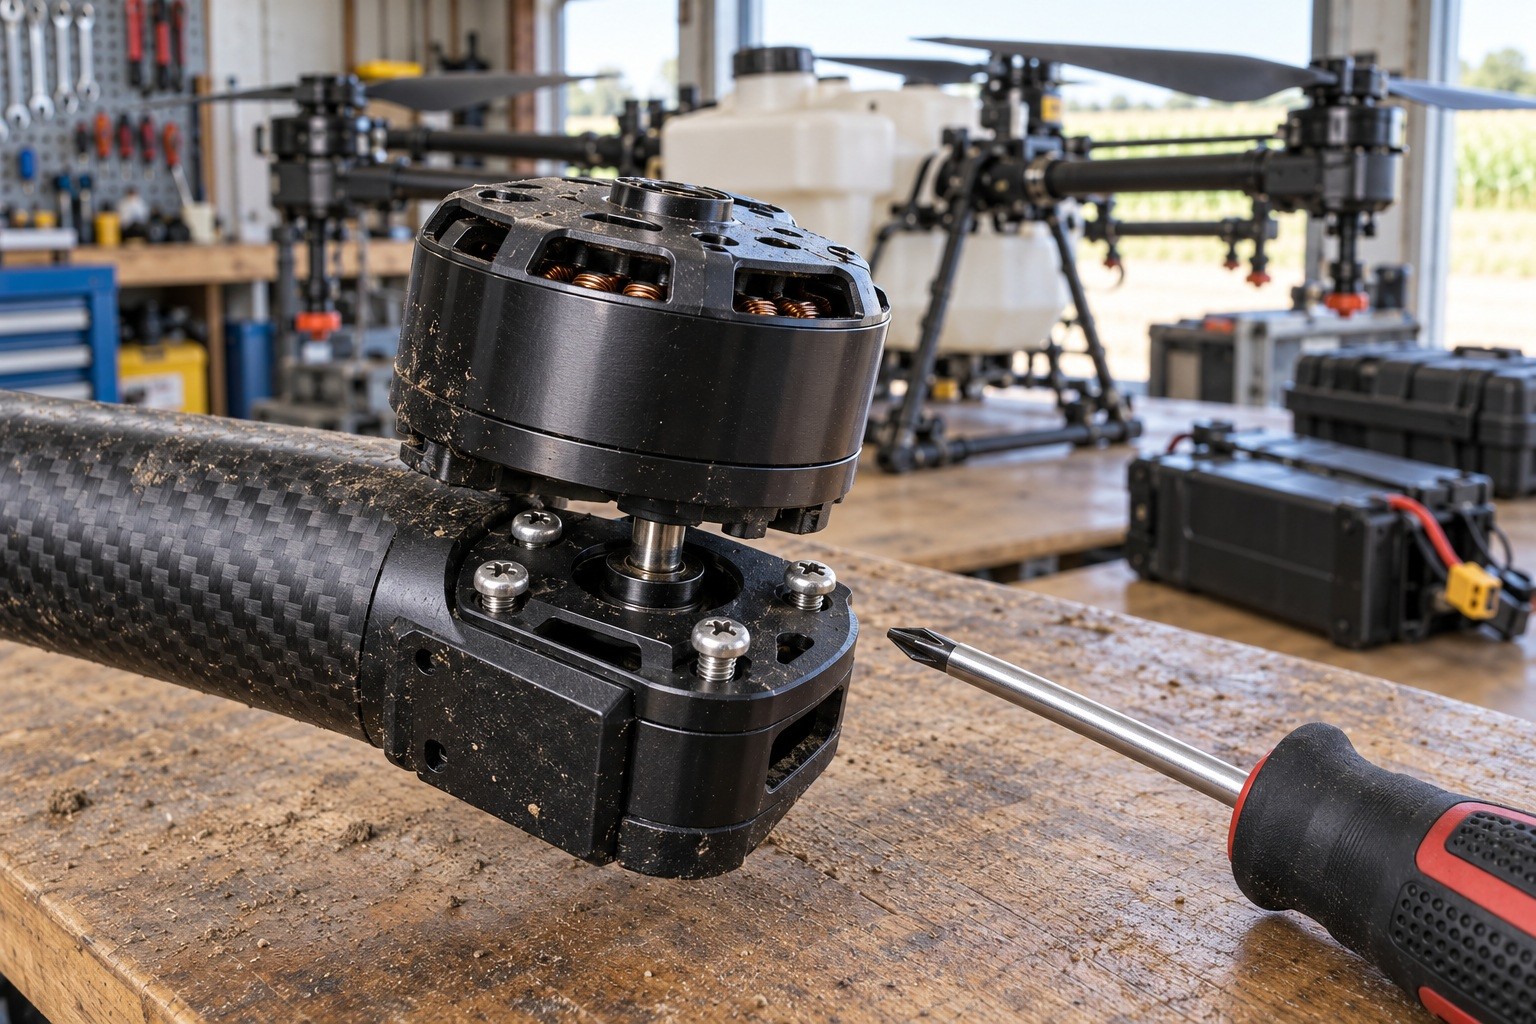
世世通先确认客户实际使用的批头、安装位置和拆装条件,再围绕槽深与槽壁展开调整。批头,就是螺丝刀或电批前端插入十字槽的部分。
第一处调整:槽深——先把批头对上,再谈加深。
很多"只压住槽口"的情况,不是槽太浅,是批头不对。
十字槽按槽号分 0、1、2、3、4 五档,对应 PH0 到 PH4 的批头。现场那把批头如果比槽号大一号,刀尖下不到底,只吃到槽口那一圈;小一号,又会在槽里晃,四个传力面只有一两个真正受力。
所以世世通第一步不是改图,是把客户现场那把批头拿过来对:型号、刀尖实际宽度、能插入多深。
对完才动槽深。目标是让有效接触面从槽口边缘下移到槽壁中段——槽口那一圈本来就已经被磨圆了,越依赖它,滑得越快。
这里要同时核对槽底余量:槽底余量 = 头高 − 槽深。头部下方那层材料是承受锁付力的地方,为了咬得更深把它做薄,结果是槽不滑了、头先塌。两个数要一起看,具体调整量按项目图纸确定。
第二处调整:槽壁成形——把冲头当耗材管。
工具转动时,力量靠槽壁传进去。槽壁的轮廓、角度、根部形状,全部由成形冲头(十字冲)复制过来。
这里有个容易被忽略的事实:十字槽槽宽 b 的公差带是 0 到 −0.03 mm,也就是 30 微米。(ISO 4757,H 型)
30 微米是什么概念——冲头打过几万次之后的自然磨损,就足以让这个尺寸漂出公差带。而冲头一旦磨钝,槽壁的 α 角会变钝、根部 R 会变大,批头进去就没有清晰的着力面。
所以第二处调整,不是"把槽壁做得漂亮",是把冲头状态变成可判定的:
按批次抽检槽宽 b,记录趋势,而不是等超差才发现;
用投影仪看槽壁轮廓,确认 α 角与根部 R 没有变钝;
冲头按件数或抽检结果定期更换,不按"看起来还能用"。
槽深决定工具能进入多少,槽壁决定力量能否稳定传进去。这两项要配合调整,才是这次十字槽非标螺丝定制的重点。
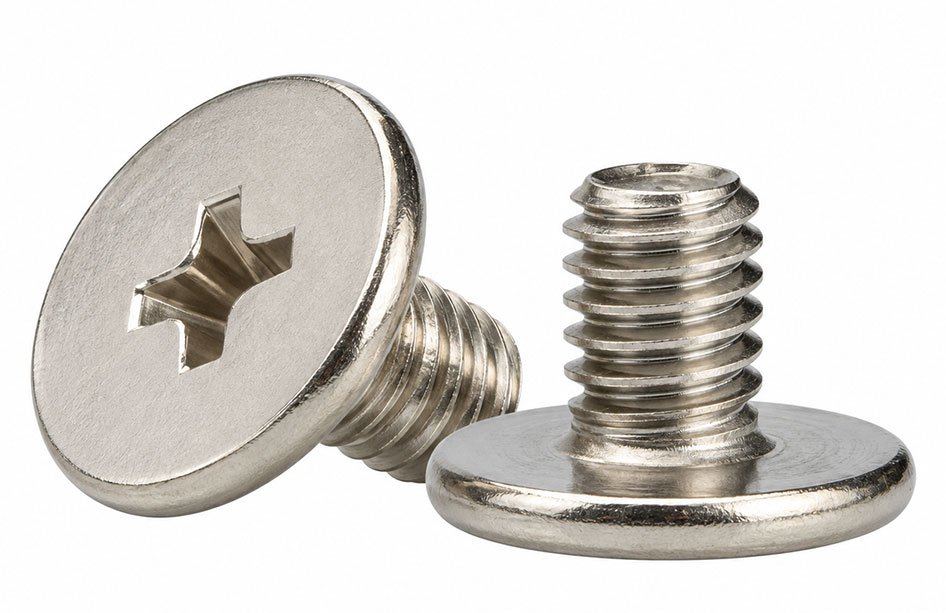
农业无人机在户外使用,电机座周边可能接触水汽、药液飞溅和泥尘。世世通结合这一使用背景,在项目中选用了316不锈钢。
材料适合使用环境,槽形适合维修工具,两者缺一不可。
在材质不变的条件下,制造评审时关注冷镦时材料是否充分填入模具、槽部有无缺料或裂纹,以及冲头状态是否稳定。这些工艺控制,服务于同一个目标:让确认好的槽形能够稳定做出来。

头型与槽型参考:本文项目保留十字槽,其他槽型仅供方案评审时比较,组合适用性需单独确认。
尺寸调整完成后,世世通先制作样品,由客户确认拆装表现,再推进批量生产。检验既要看螺纹与尺寸,也要回到实际维修动作。
先试装:用实际批头和电机座,确认工具能够正常进入,头部不与周边结构干涉,贴合状态符合要求。
再试拆装:在约定条件下观察是否打滑、槽口损伤如何发展,以及拆卸是否顺畅。测试次数和可接受的损伤程度,应由双方提前确定。
最后管住批次:将确认样品、图纸版本和检验要求对应起来。项目采用批次抽检,并使用通止规、塞棒等检具检查相应项目;工具试配则用于补充确认实际配合。
项目反馈显示,优化后的批头贴合和拆装体验有所改善。这是定性反馈,具体可重复拆装次数及寿命,仍应以对应测试记录为准。
客户希望保留十字槽,电机座空间又限制了头部结构。世世通围绕这些条件,把槽深调整、槽壁成形、316选材与样品确认连成了一套制造方案。
这也是世世通|高难非标螺丝工程制造商的着力点:把客户的使用需求,落实到可以制造、可以检验的零件要求。
非标紧固件的价值,在于把客户的硬性要求放在一起,找到兼顾制造与实际维护的平衡点。
如果你也遇到十字螺丝反复拆装后打滑,可以把磨损螺丝照片、批头规格和安装位置图一起提供给世世通,并说明哪些尺寸、工具或材料不能改变。资料暂时不全,也可以先从损伤位置谈起,让下一步的定制讨论更具体。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司