高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
材料硬度不是「越高越好」或「越低越好」,而是按工序分阶段设定:
✅ 成型前要软 —— 满足冷镦成型需求
✅ 服役时要硬 —— 满足服役扭矩要求
❌ 把「加硬」放错工序 —— 容易同时出现「爆头」和「扭断」
一句话逻辑:
冷镦路线:先软后硬
车削路线:先硬后精调
成品服役:按强度等级加硬
结论速览:软是给成型的,硬是给服役的。同一颗螺丝在两个时间点上要一软一硬,这两件事并不冲突。
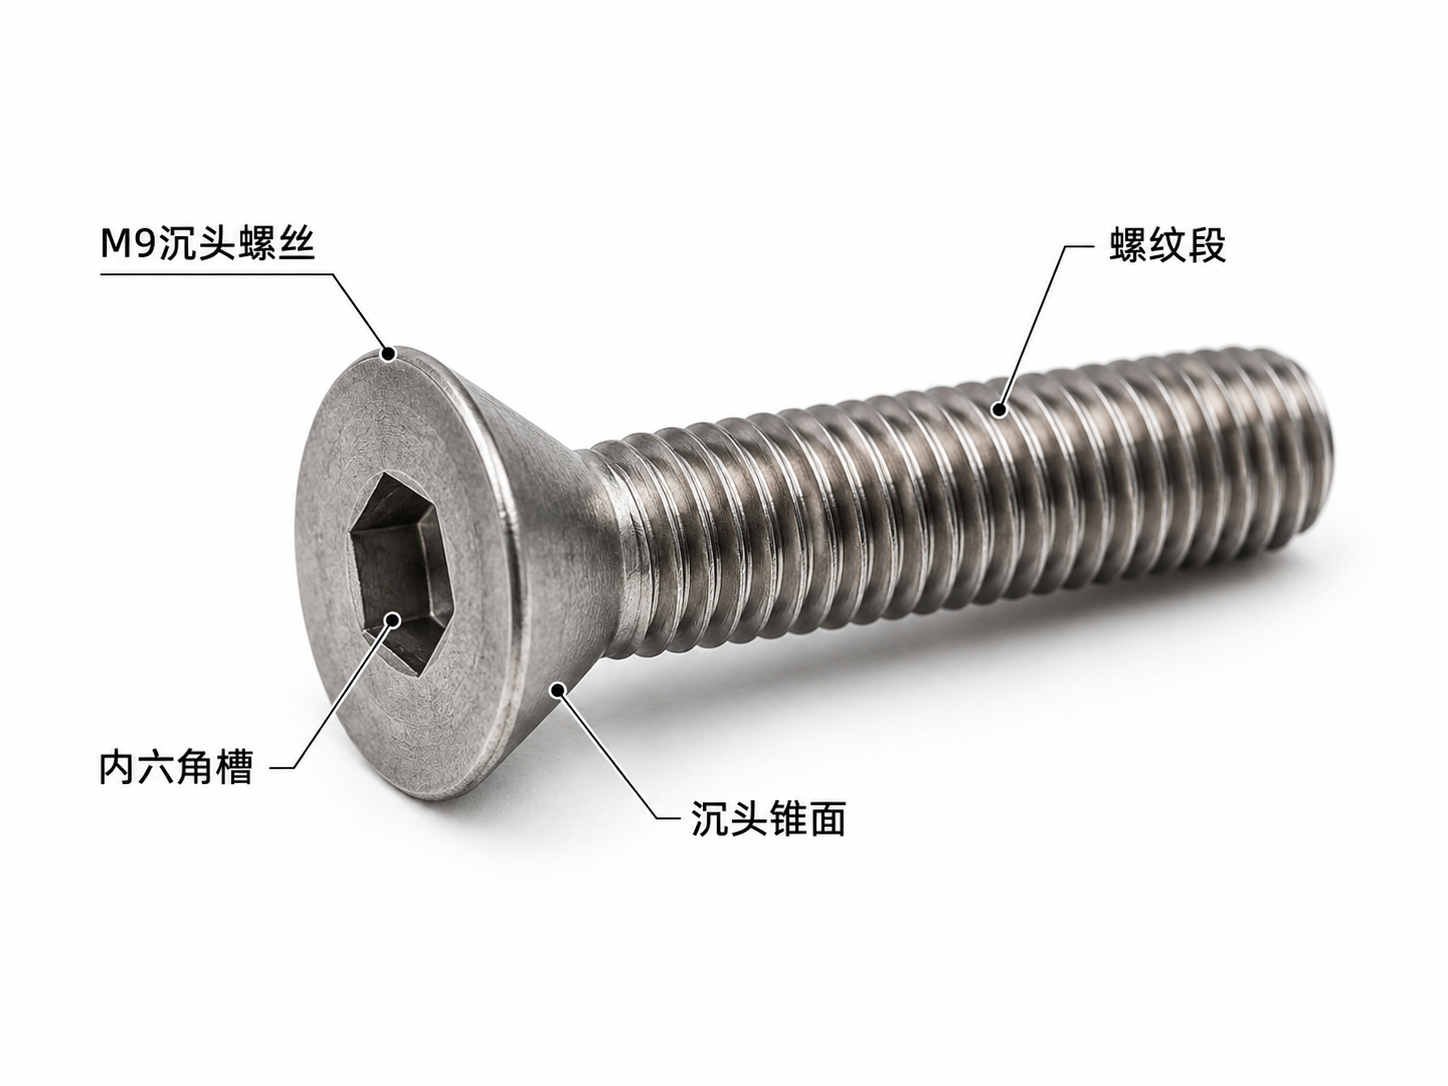
某食品包装机客户在评估 M9沉头螺丝的定制方案时,遇到了一个僵局。这颗螺丝用于包装机的核心结构件,装配时需要承受较大的扭矩,需避免出现断裂或滑牙。
然而,在前期寻找供应商试制的过程中,客户遭遇了互相矛盾的反馈:
找冷镦厂,厂家反馈材料太硬,头部一打就裂(爆头),成型难度极高;
想着退而求其次换偏软的材料做出产品,但是又得知如果换材料,那么在现场装配时,扭矩稍微一大,螺丝发生的扭断或滑牙不给予保证。
客户在找到我们的时候,向我们表达了他接收各种糅杂信息时的困惑:“我要的只是一颗能扛住扭矩的螺丝,为什么做的时候说太硬,用的时候又嫌太软?这颗 M9 螺丝的硬度到底该软还是该硬?”
这些经验来自车削件与冷镦件的交叉场景,客户的表述很零散,但抓到的都是真问题。其实,客户遇到的不是材料质量问题,而是把「成型工艺」和「服役性能」对硬度的要求混为一谈了。
客户把两个不同时间点上的要求,当成了同一个要求。拆开来看其实很清楚:
① 成型阶段:要软,而且是"成型前软"。 冷镦靠材料的塑性流动把头部填满模腔。毛坯状态偏硬,材料在填满模腔之前就会开裂——这就是客户听到的「爆头」。所以冷镦路线必须从退火态的软毛坯开始。
② 服役阶段:要硬,而且是"成品硬"。 装配扭矩靠的是螺纹预紧力,而预紧力的上限由成品的抗拉强度、屈服强度与剪切强度决定。交付状态硬度不足,就会出现扭断与滑牙。
③ 冲突只发生在顺序被搞错的时候。 "成型前软"和"成品硬"是同一颗螺丝在两个工序节点上的两个状态:退火态毛坯 → 冷镦成型 → 搓牙 → 调质加硬 → 交付。只要中间那道"调质"没有做、或者被省掉,两个要求才会真的打架。
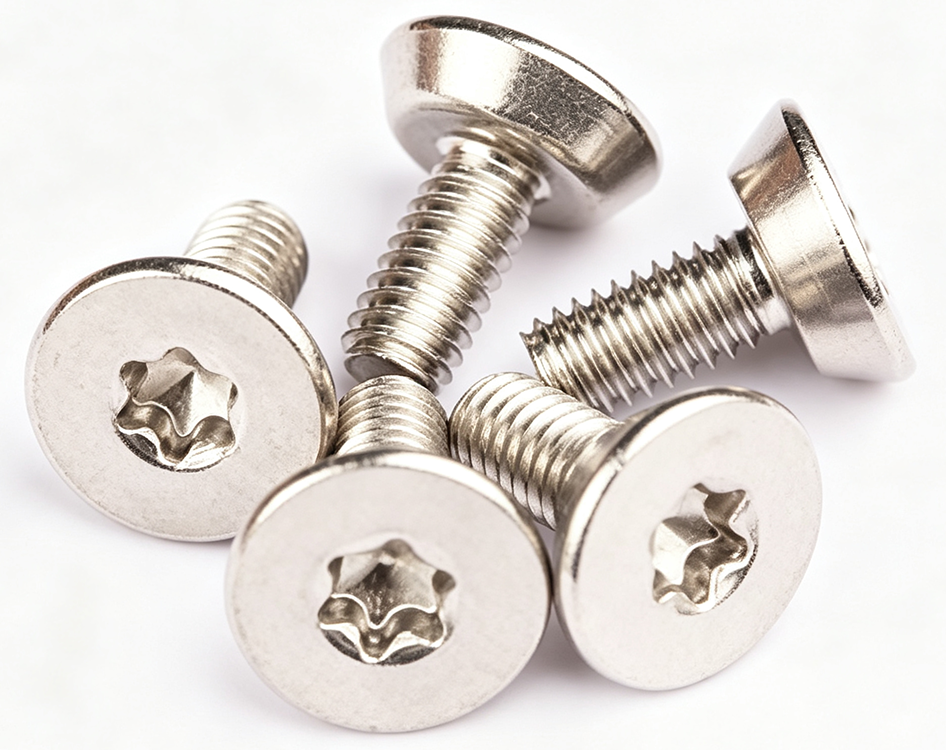
这位客户的 M9 是沉头结构。沉头(K / F)、内六角沉头这种头型,会让"用软材料凑成型"这条退路变得格外窄,原因有四点:
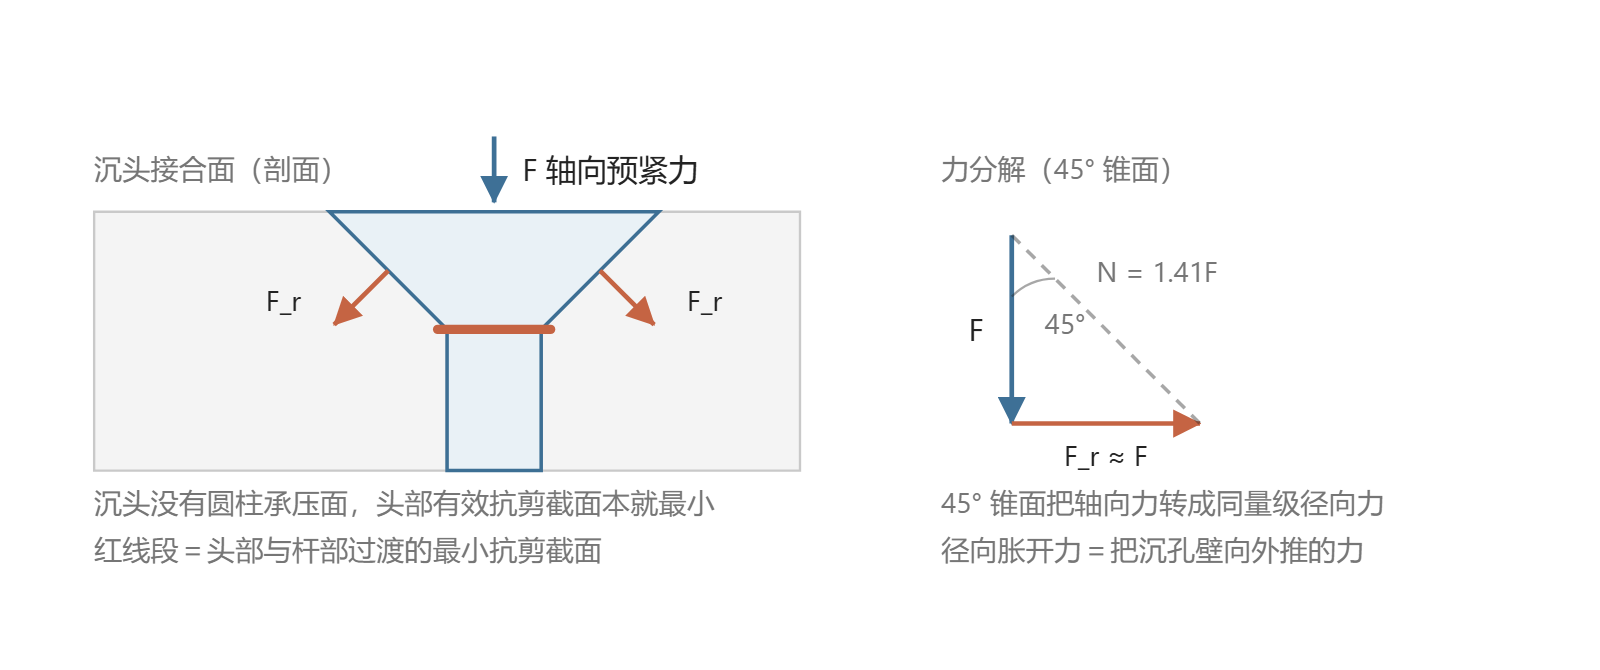
1. 沉头头部的有效承载截面,本来就小于螺纹应力截面积。 沉头靠一个锥面坐在沉孔里,没有圆柱头那样的圆柱承压面。低头型与沉头型等头型的头部(有效)剪切面积小于螺纹应力截面积。
2. 材料一软,头部是"两个因子同时下降"。 头部抗剪能力 ≈ 材料剪切强度 × 有效抗剪截面。材料剪切强度随硬度下降,而沉头的有效抗剪截面受锥面几何限制、本来就很小。两个因子相乘,头部承载能力的降幅大于杆部。杆部与螺纹侧依靠的是可计算的螺纹应力截面积,本来可算、可标定;沉头则是头部先到极限。
3. 45° 锥面把轴向力转成同量级的径向力。 90° 沉头的锥面半角是 45°。设轴向预紧力为 F,锥面法向力 N = F / sin45° ≈ 1.41F,径向分量 F_r = N · cos45° ≈ F——径向胀开力与轴向预紧力基本同量级。材料硬时,头部锥面与沉孔壁基本处于弹性范围,能够承受;材料一软就会出现连锁:锥面压陷、沉孔胀大 → 螺丝头下沉 → 预紧力松弛 → 为达到夹紧继续加扭矩 → 径向力随扭矩同步上升 → 再次压溃。
4. 内六角槽深被低头型限制。 沉头头部高度小,内六角槽的深度受头部高度限制,槽底到杆部的截面本来就薄。材料偏软时,六角孔先发生塑性变形(滑六角),扭矩传不到螺纹;操作端感到"打滑或拧不动",往往会继续加力。
由此产生的真正风险:失效模式从「可控」变成「不可控」。 原设计的默认失效位置是杆部或螺纹——截面可计算、载荷可预测、扭矩与预紧力的关系可标定。换成偏软材料之后,最先失效的变成头部剪切、内六角滑六角、沉孔压溃。这三处都不在设定的截面上,而且与被连接件沉孔的材料、角度、压溃程度强相关,不可复现、不可计算。
这就是"换材料就不保证扭矩"这句话的技术含义:为了满足冷镦成型而牺牲掉的强度,正好牺牲在这颗螺丝最不能牺牲的位置上。
退火态毛坯(软)→ 冷镦成型 → 搓牙 → 调质到目标等级(硬)→ 硬度与扭矩验证。
工艺顺序:冷镦成型 → 多工位成型 → 搓牙 → CNC 二次加工 → 磨削 / 校直 → 检测 → 表面处理配套。
关键点:
「软」只允许出现在成型之前,成型之后必须完成调质;
等级按材料对齐:10B21 走 8.8 级,需要 10.9 / 12.9 级用 SCM435;
头部变形量大的特殊头型,先确认成型后头部无隐性裂纹,再做热处理;
头部与杆部硬度梯度要一致,否则服役时失效位置仍然不可预测。
棒材先按目标等级完成热处理,再车削成型,最后精调关键尺寸。
为什么顺序相反也成立:车削依靠刀具切削而不是材料塑性流动,不存在"爆头"问题,所以可以先把材料做硬;但热处理会带来变形,因此把关键尺寸留到最后一步精调。
无论走哪条路线,交付状态都要进行退火处理让螺丝表面与芯部硬度达到约定强度等级,这是"服役时要硬"的唯一落地方式。
| 路线 | 先做什么 | 后做什么 | 硬度曲线 | 主要风险点 |
|---|---|---|---|---|
| 冷镦 | 退火软化毛坯 → 冷镦成型 | 调质加硬 → 搓牙 / 精整 → 检测 | 先低后高 | 毛坯太硬 → 爆头;漏调质 → 扭断 |
| 车削 | 按等级热处理 → 车削 | 精调关键尺寸 → 检测 | 先高后稳 | 热处理变形需靠精调消化 |
| 成品交付 | — | 按等级加硬 + 硬度验证 | 服役硬度达标 | 只提供毛坯硬度,无法代表服役状态 |
| 时间点 | 硬度要求 | 目的 | 判断依据 |
|---|---|---|---|
| 冷镦成型前(毛坯) | 偏低,塑性好 | 头部能填满模腔,不开裂 | 冷镦成型性、头部变形量 |
| 成品交付(服役) | 按强度等级 | 承受装配扭矩,不扭断、不漏牙 | 强度等级、破坏扭矩、硬度报告 |
| 材料 | 常用强度等级 | 硬度参考 | 说明 |
|---|---|---|---|
| 1008A / 1008 | 4.8 级 | — | 本身即为 4.8 级 |
| 1010 | 6.8 级 | HV280-340(允许 450-550) | 需加硬;6.8 级以上电镀需除氢 |
| 1018 / 1022 | 6.8 级 | HV280-340 | 1022 加硬后表面可达 8.8 级,芯部较难达到 |
| 10B21 | 8.8 级 | HRC22-32(允许 34) | 低碳合金钢,8.8 级推荐用料,油炉调质 |
| SCM435 | 10.9 / 12.9 级 | 10.9:HRC32-39;12.9:HRC39-44 | 中碳合金钢,盐浴调质 |
说明:以上为常规对应关系。实际以项目图纸、使用场景与最终热处理验证结果为准。
| 判断项 | 冷镦(先软后硬) | 车削(先硬后精调) |
|---|---|---|
| 适用结构 | 常规及复杂头型、批量项目 | 结构复杂、外观要求高、数量相对少 |
| 头部成型 | 塑性流动成型,需控制变形量 | 切削成型,无爆头风险 |
| 硬度安排 | 退火 → 成型 → 调质 | 先热处理 → 车削 → 精调 |
| 尺寸精度参考 | 冷镦头部尺寸约 ±0.1 mm;二次加工约 ±0.05 mm | 按项目与关键尺寸评估 |
| 表面粗糙度参考 | 冷镦约 3.2 | 车削约 1.6(研磨约 0.8) |
说明:两条路线不是优劣之分,而是成型方式不同带来的工序顺序不同;最终交付都必须满足约定的强度等级。
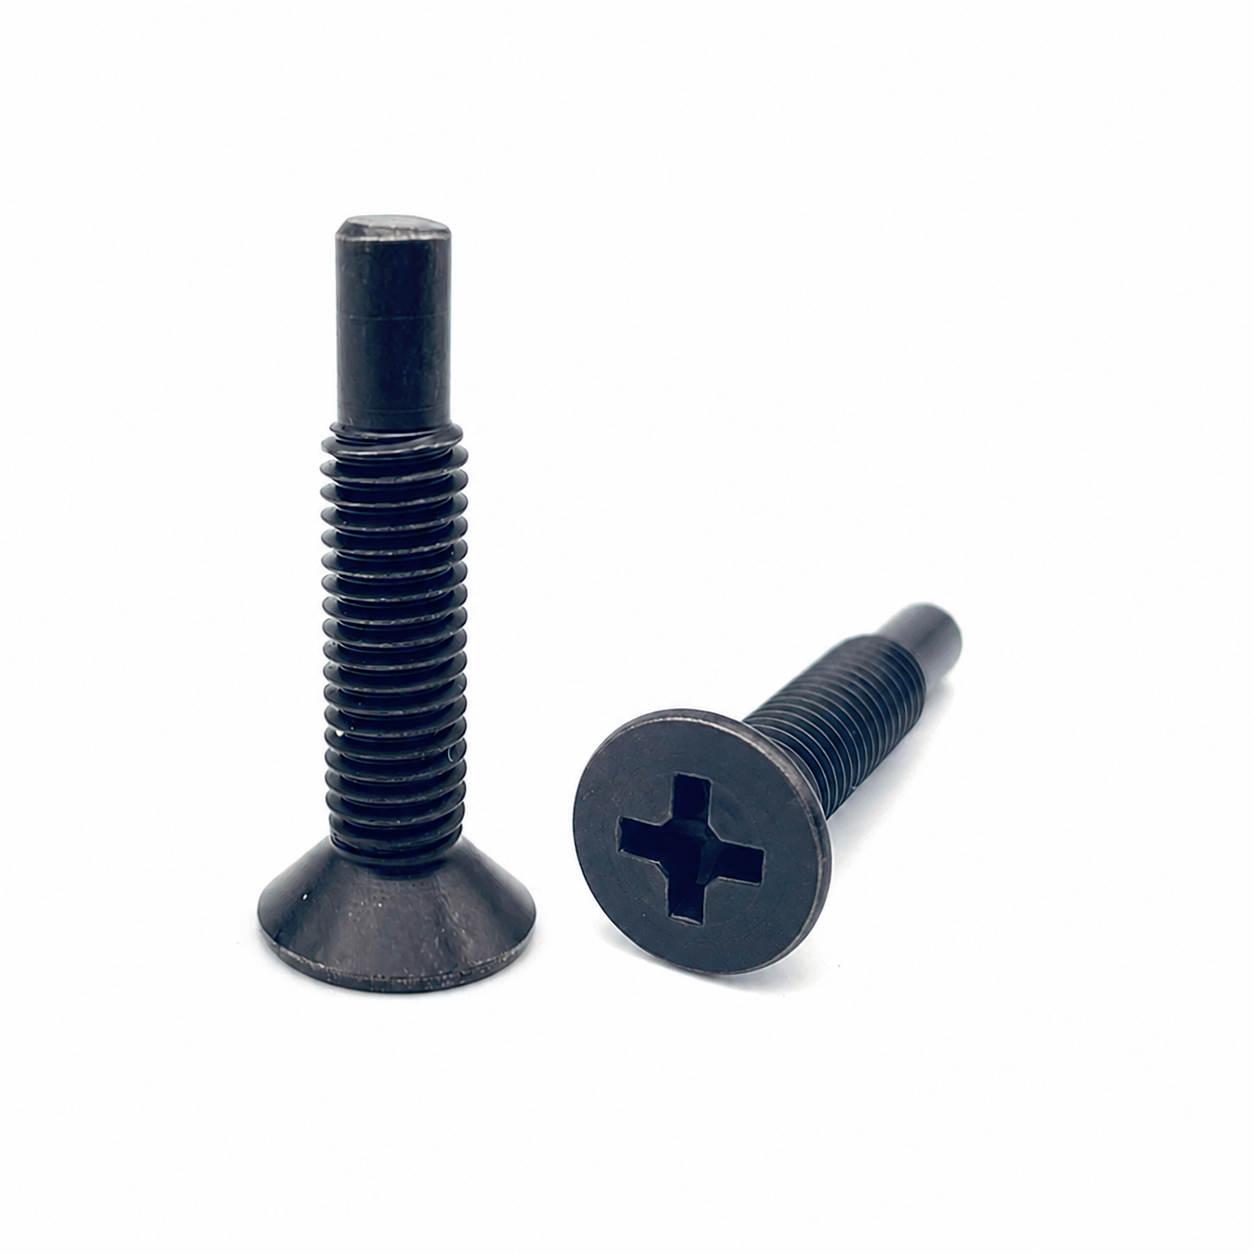
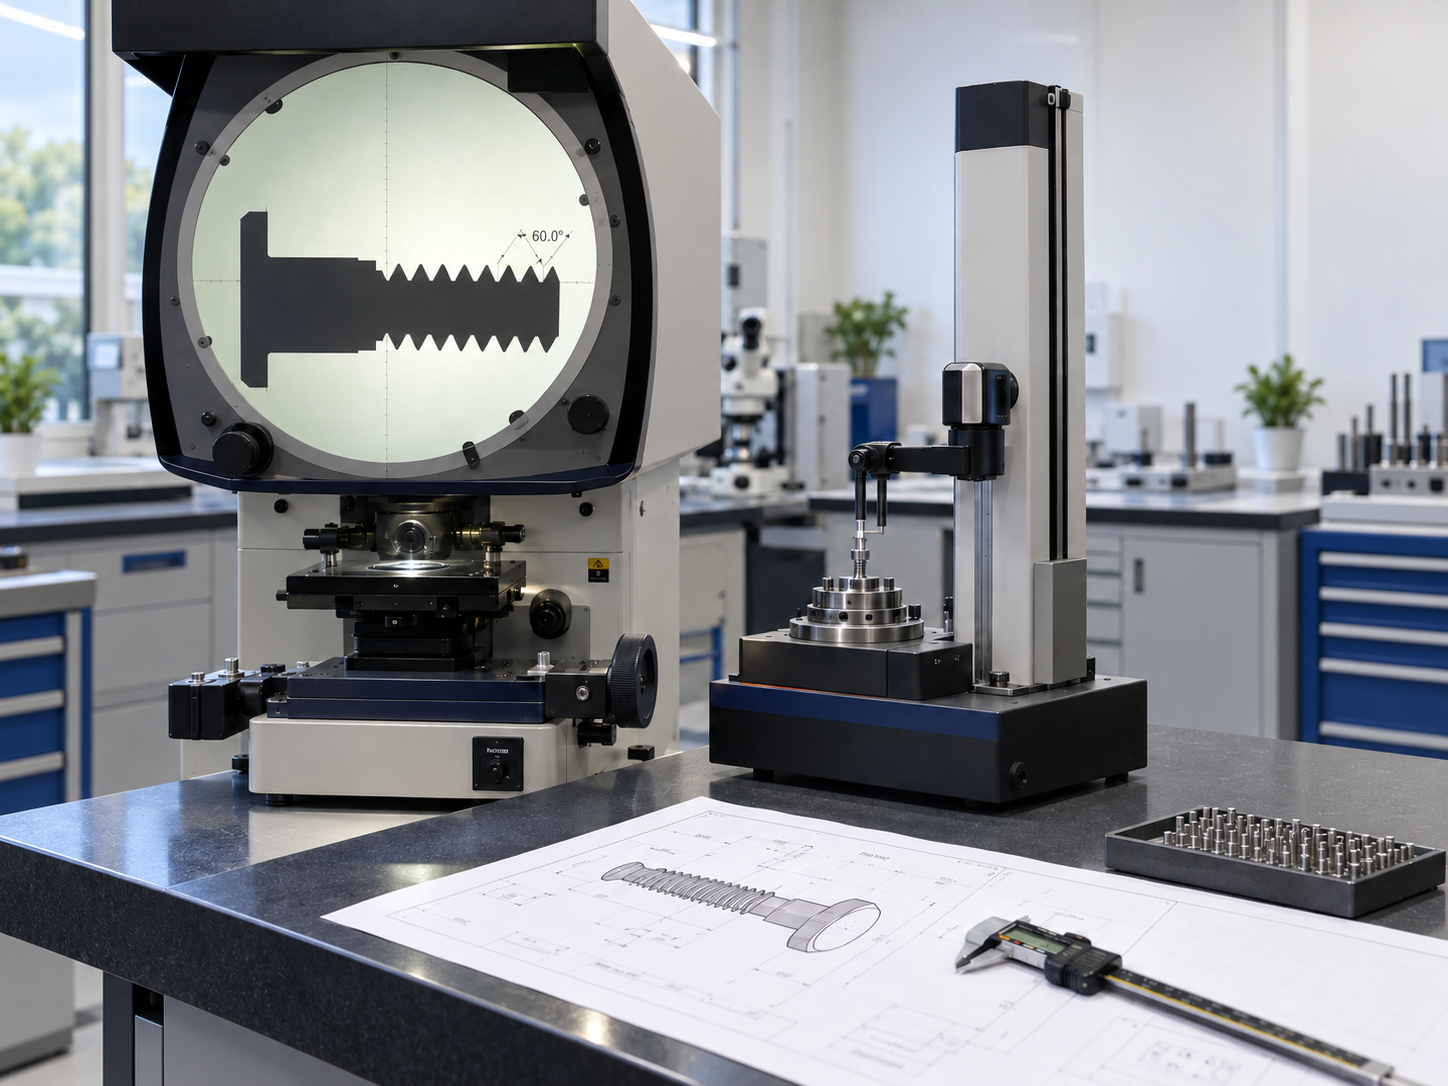
世世通主体配备约 50 台自有生产设备,检测环节包含硬度、金相、投影、同心度与扭矩等项目。针对这类"成型与强度两头拉扯"的项目,验证按以下顺序推进:
图纸评估与 DFM 可制造性分析:头部变形量、槽深、头部与杆部过渡结构是否适合冷镦成型;
材料与结构评估:按强度等级、使用场景与装配扭矩确定材料牌号与热处理方案;
成型验证:冷镦成型 → 搓牙 → 调质,确认头部无隐性裂纹、硬度梯度一致;
硬度与金相:洛氏 / 维氏硬度、金相组织;
尺寸与形位:投影仪、同心度测量仪、螺纹通止规;
扭矩验证:扭力试验机与数显扭矩测试仪,用于破坏扭矩与装配扭矩的实测比对;
样品到批量:样品验证 → 批量制造验证 → 批次追溯。
把"太硬做不出来 / 太软不敢用"的两难,拆成两个可以分别验证的工序指标;
冷镦成型性与成品强度不再互相牺牲,头部不再用降等级来换成型性;
交付时提供调质后的硬度检测数据与扭矩实测数据,而不是口头承诺;
头部与杆部硬度梯度一致,服役时的失效位置回到可预测的杆部 / 螺纹。

| 问题 | 解答 |
|---|---|
| Q1 材料硬度到底越高越好还是越低越好? | 都不是。硬度要按工序分阶段设定:成型前要软(满足冷镦塑性),服役时要硬(满足扭矩与强度)。同一颗螺丝在两个时间点上一软一硬,并不冲突。 |
| Q2 冷镦厂说“材料太硬一打就裂”,是材料质量问题吗? | 多数情况不是材料质量,而是硬度状态与工序顺序不匹配。冷镦要求毛坯处于塑性较好的状态;毛坯本身太硬,头部在填满模腔之前就会开裂,也就是常说的爆头。 |
| Q3 把“加硬”提前到成型前会怎样? | 会出现两个后果:成型阶段材料塑性不足,头部容易爆头;如果为了成型改用偏软材料又不做成品调质,服役阶段就会出现扭断与滑牙。这就是“同时出现爆头和扭断”的原因。 |
| Q4 为什么换成偏软材料后,供应商就不保证扭矩? | 扭矩承诺的前提是失效位置可预测、扭矩与预紧力关系可标定。材料偏软后,最先失效的可能是头部剪切、内六角滑六角或沉孔压溃,都不在设定的截面上,且与被连接件沉孔状态强相关,无法给出可复现的承诺。 |
| Q5 沉头螺丝在这件事上为什么更敏感? | 沉头靠锥面传力,头部有效承载截面本来就小于螺纹应力截面积;45° 锥面还会把轴向预紧力转成同量级的径向胀开力。因此“用软材料换成型性”的代价,在沉头上比盘头、圆柱头更大。 |
| Q6 应该选冷镦还是车削? | 看结构复杂度、精度要求与批量。冷镦适合常规及复杂头型、批量项目,靠“先软后硬”兼顾成型与强度;车削适合结构复杂、外观要求高或数量相对少的场合,走“先硬后精调”。两者最终都必须按强度等级交付。 |
分别确认"成型状态"与"交付状态"两个硬度口径,不要只问一个硬度值;
要求提供调质后的硬度检测数据,毛坯硬度不能代表服役状态;
沉头 / 低头头型不要用降等级去换成型性;
明确装配扭矩的验证方式(破坏扭矩试验、沉孔压溃试验),不要只接受口头承诺。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司