高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
客户带着图纸来找我们定做一批十字槽螺丝。这家企业做的是模具与工装固定板,图纸上材质一栏写的是 304 不锈钢,该材质耐腐蚀性好、韧性好、弱磁性,多数常规场合都适用。
单看图纸,材质和用途并没有明显矛盾。
但在工艺评估阶段,我们提出了一个建议:这个件,材质能不能考虑换成退火态 410,或者其他与该结构适配度较高的牌号?
客户听到后的直接反应是:为什么要换?304 的性能不是已经足够了吗?
这篇把这次评估的思路完整讲一遍。
先给结论:不是 304 不好,而是这个件的结构与工艺路线,让 304 的短板正好落在了压力集中的那一道工序上。
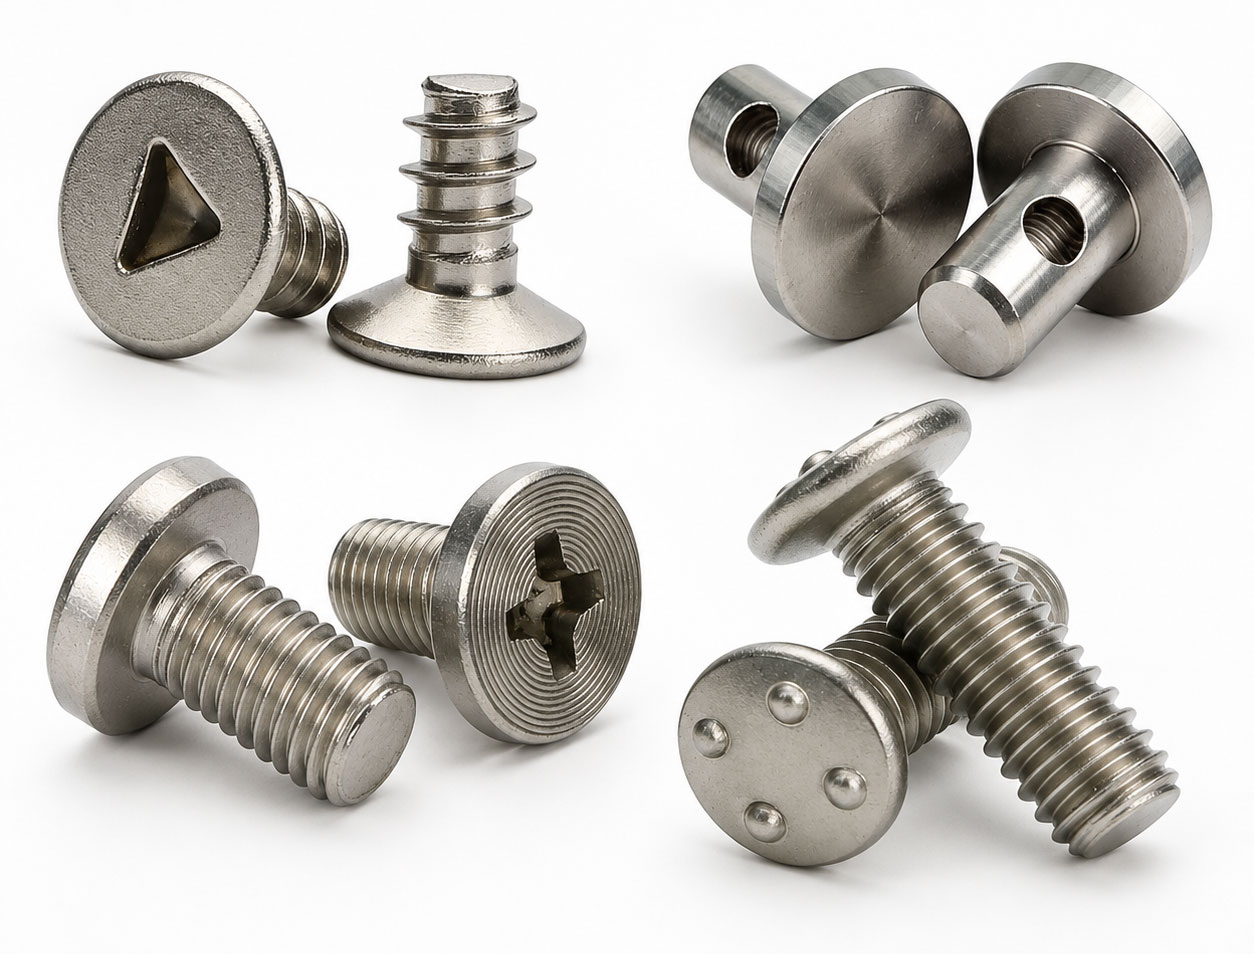
拿到图纸后,我们通常会按几个维度过一遍:结构能不能成型、公差能不能控制、材质与工艺是否匹配、批量下稳不稳定。
这个件的问题不在"能不能做",而在"好不好做、做出来稳不稳"。
原因在于它的结构——这个件在实际生产时,需要走车削(二次加工)这道工序。而一旦涉及车削,304 的材料特性就会成为瓶颈。
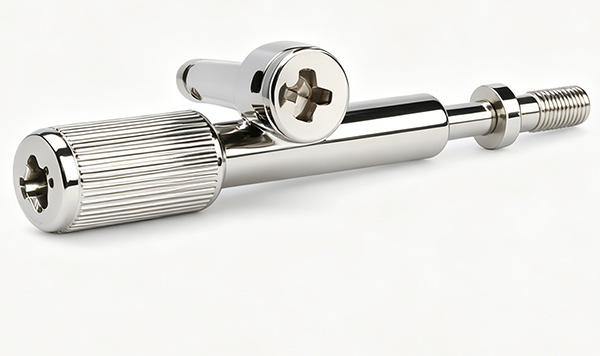
304 属奥氏体不锈钢,常温下整体硬度并不高,但塑性和韧性都很强。刀具切削时,材料不是被利落地切断,而是被挤压、撕裂。表层金属在挤压摩擦后迅速硬化——如果吃刀量偏小,刀具只是在表面"蹭",蹭一次硬一层,后续切削阻力越来越大,表现为打滑、崩刀尖、振动。
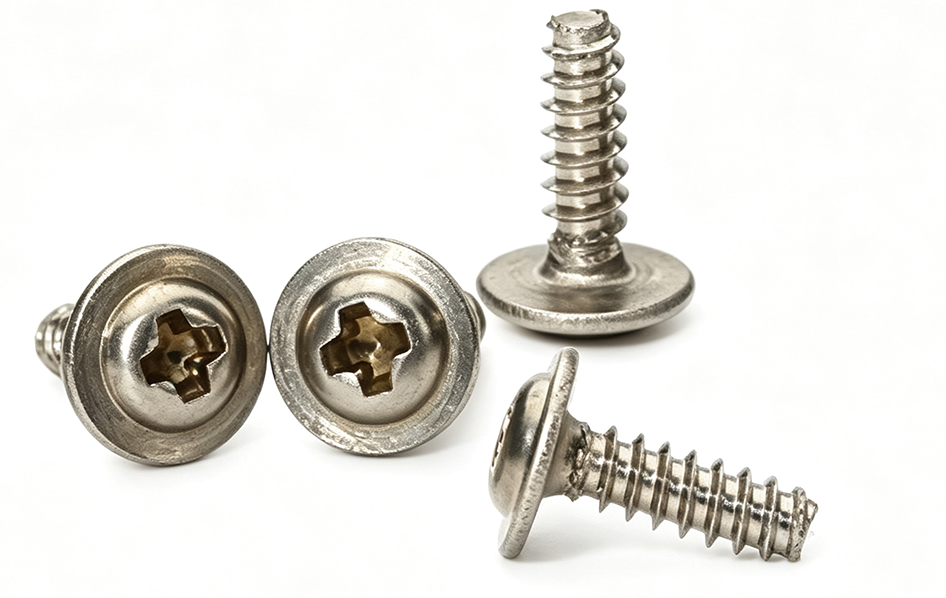
304 含镍、含铬,切削高温下切屑容易粘附在刀尖上形成积屑瘤。刀尖被包裹后实际刃口变钝,表面容易发毛、拉伤;切屑被拉成长丝缠绕工件,缠到十字槽附近时容易刮坏槽口。
螺丝头部的十字槽属于缺口结构,车削该区域时受力不均匀,容易产生振动和颤刀,既影响表面,也容易崩刀尖。
304 的导热能力低于普通碳钢,切削热不易散出,大量堆积在刀尖附近,刀具磨损快。工件本身又小,热量集中时还容易出现尺寸波动。
这几点叠加起来,就是现场常说的"车不动"——不是机床不行,而是材料和结构在车削这道工序上不占优势。
410 与 304 属于不同的不锈钢组织类型,加工特性差别很大。
| 特性 | 304(奥氏体) | 410(马氏体,退火态) |
|---|---|---|
| 加工硬化 | 倾向强,轻蹭即明显变硬 | 倾向弱,不易越车越硬 |
| 粘刀 / 积屑瘤 | 较明显,含镍易粘刀尖 | 较少,不含镍 |
| 切屑形态 | 多为长丝带,易缠绕工件 | 多为短碎屑,排屑较顺畅 |
| 导热性 | 偏差,热量易堆积在刀尖 | 相对优于 304 |
| 韧性 | 高,不易崩但易变形 | 偏低,偏脆,切削较干脆 |
概括起来:304 是"软但韧、越切越硬";退火态 410 是"塑性低、偏脆、切削干脆、不粘刀"。同样的十字槽结构,退火态 410 的切削阻力明显降低,不易颤刀,加工顺畅度提升。
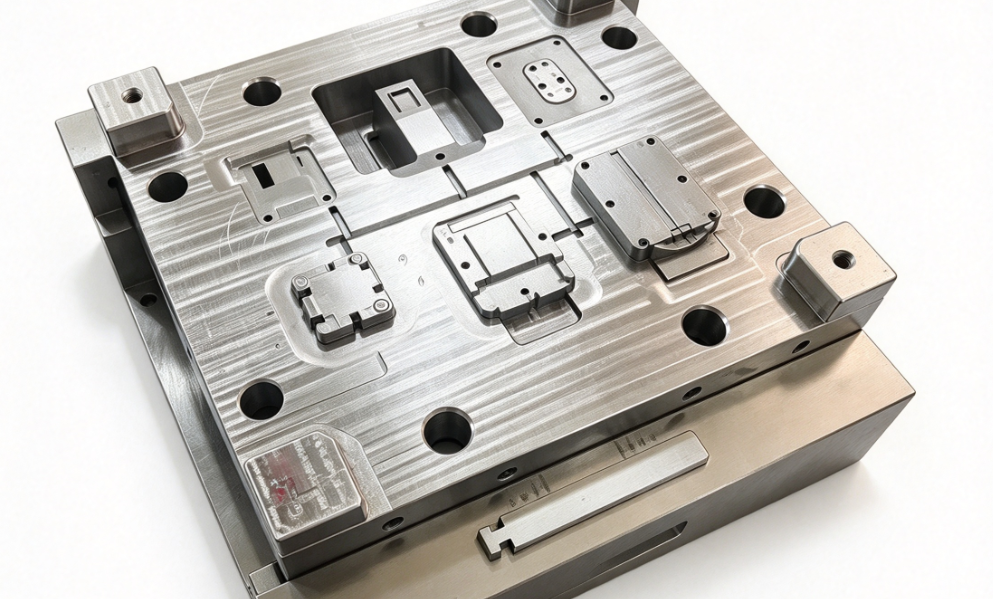
回到模具与工装固定板这类应用,我们做工艺评估时重点看两点:批量交付时尺寸是否一致、装配时槽口会不会出问题。这两点,恰好都落在本文讨论的那道车削工序上。
尺寸一致性:304 导热能力偏低,切削热不易散出,集中在刀尖与工件之间;这类件本身尺寸不大,热量集中时容易出现尺寸波动。
槽口质量:十字槽是缺口结构,车削时受力不均匀,容易振动、颤刀;304 的切屑多为长丝带,缠到槽口附近容易刮伤。换成退火态 410 后切屑多为短碎屑,排屑较顺畅。
批量稳定性:304 加工硬化倾向强,越车越硬,一批件从头到尾的切削条件在变;410 这方面倾向弱,批量生产的切削条件相对稳定。
不过需要说清楚:以上判断针对的是"以车削为主的十字槽结构"。如果贵司的固定板用件以冷镦成型为主、车削量很小,304 的这几点劣势并不会充分暴露,是否需要调整材质,要按新的工艺路线重新评估。
所以,同样是十字槽螺丝,用在车削量大、批量要求稳的场合,材质与工艺的匹配度就值得重新过一遍。
有一点我们特别想说明:换材料不是为了让我们好做,而是要在"图纸要求、工艺可行性、使用环境"三者之间找平衡。
410 有明显短板:
耐腐蚀性弱于 304。 410 属马氏体不锈钢(业内常称"不锈铁"),防锈能力一般,潮湿或腐蚀性环境下需要谨慎评估。
410 可以淬火加硬。 如果来料是淬火态,一样难加工;加工顺畅通常说明是退火(软态)。
韧性偏低,槽口易崩。 切削时若振动偏大,十字槽位置可能出现崩口。
所以我们是这么跟客户沟通的:
如果使用环境不苛刻、对耐腐蚀要求一般,且这个件确实以车削为主 → 换成退火态 410 是可行的,加工稳定性提升;
如果应用必须耐腐蚀、必须用 304 → 那就不该换材料,而应该改结构或改工艺:比如调整成型方式、优化槽型、把车削工序改成冷镦成型等,从工艺端解决问题。
材质跟着应用走,工艺跟着材质和结构走,这是我们的基本逻辑。
把上面的分析收敛成一张表,便于对照自己的工况:
| 判断维度 | 倾向保留 304 | 可考虑退火态 410 |
|---|---|---|
| 使用环境 | 潮湿、酸碱、户外或长期暴露 | 干燥室内、腐蚀要求一般 |
| 应用场景 | 户外或存在腐蚀介质的模具、工装 | 车间室内使用的模具与工装固定板 |
| 防腐指定情况 | 客户或终端明确指定 304 及以上 | 图纸未明确指定,按常规选材 |
| 主要加工工序 | 以冷镦成型为主,车削量小 | 以车削为主,车削量大 |
| 十字槽质量要求 | 不允许任何槽口崩缺风险 | 可通过刀具与参数控制槽口质量 |
| 批量与尺寸稳定性 | 小批量、公差要求宽松 | 批量较大、尺寸一致性要求高 |
说明:本表为工艺评估的倾向性参考,不替代客户对自身工况的防腐验证与受力校核。
回到开头那个问题:客户图纸定的是 304,我们为什么建议换材料?
不是因为 304 不好,而是因为这个件的结构与工艺路线,让 304 的短板正好落在了压力集中的那一道工序上。
换材料只是可选项之一。如果客户的应用必须保住 304 的耐腐蚀性,我们会从结构和工艺端另找方案。
客户结合自身工况评估后,最终选择了调整材质。这个决定由客户做出,我们负责把两种路径的代价和收益讲清楚。
非标定制不只是按图加工、照单生产。定制价值的重点,不在于"做得出来",而在于"做得稳、做得好、适配工况"。
本次十字槽螺丝的材质评估印证了一个核心逻辑:材料本身没有优劣之分,关键在于是否匹配工况。 304 不锈钢综合性能优异,但并不适配所有结构与工艺;面对需要大量精密车削、头部带十字槽的结构,加工硬化、粘刀、散热差、易颤刀等问题叠加,会影响产品良率与尺寸稳定性。对模具与工装固定板这类需要批量装配的工况,尺寸一致性与槽口质量往往是选材时容易被忽略、却直接影响交付的一环。退火态 410 的耐蚀性不及 304,却在切削性能、排屑顺畅度和批量稳定性上,与该产品的加工工艺匹配度较高。
选材从来不是一味追求高阶材质,而是在使用环境、产品结构、生产工艺之间做权衡。我们不盲目遵从图纸参数,也不只为加工便利而更改材质,而是基于客户实际工况给出可行的工艺方案:工况防腐要求高,就优化工艺、保留 304;工况环境常规,就优化选材、提升量产稳定性。
图纸是标准,工艺是底气,适配才是专业。
Q1:图纸标注了 304,供应商建议换材料,是不是想省成本?
A:换料的出发点不在单一的材料成本,而在车削工序的批量稳定性与尺寸一致性。这两点会直接影响成品合格率,而合格率是双方共同的成本。反过来,如果客户工况必须用 304,我们会从工艺端解决,而不是改材质。
Q2:退火态 410 和淬火态 410 有什么区别?
A:410 可以淬火加硬。淬火态硬度高、加工难度大;退火态是软态,切削相对顺畅。我们建议的"退火态 410"指的是软态来料。如果后续有耐磨或强度要求,可在成型完成后再做热处理。
Q3:换成 410 之后,防锈会不会出问题?
A:410 属马氏体不锈钢(业内常称"不锈铁"),防锈能力一般,弱于 304。是否可换取决于安装环境:潮湿、酸碱、户外长期暴露的场景需要谨慎评估;若干燥室内、腐蚀要求一般,通常在可控范围。以客户工况验证为准。
Q4:如果我坚持用 304,你们还能做吗?
A:能做。这种情况我们建议从工艺端解决:调整成型方式(例如把车削工序改为冷镦成型)、优化槽型设计、调整切削参数与刀具方案。设计端留出合理的槽口与过渡结构,也有助于降低加工风险。
Q5:为什么问题会集中在十字槽位置?
A:十字槽属于头部的缺口结构,车削该区域时受力不均匀,容易产生振动和颤刀,既影响表面,也容易崩刀尖;同时切屑若被拉成长丝缠到槽附近,还容易刮坏槽口。
Q6:我们做模具与工装固定板,孔位和板厚都定型了,能不能只换材质、不改结构?
A:可以。换材质本身就是"不改结构"的一条路径。前提是使用环境允许——若工况腐蚀要求一般、且该件以车削为主,换成退火态 410 即可在不改图纸结构的情况下改善加工稳定性。反之,如果必须保留 304,再考虑从工艺或结构端入手。
Q7:换成退火态 410,会不会影响固定板的装配强度?
A:本文的评估只针对加工工序,受力与强度校核需要由客户按实际工况确认。差异大小取决于该件的实际受力要求;如果该件有强度或耐磨方面的要求,410 具备通过后续热处理调整的空间,具体方案需结合受力评估后确定。
Q8:你们评估一份图纸,一般看哪几个维度?
A:结构能不能成型、公差能不能控制、材质与工艺是否匹配、批量下稳不稳定。这个件的评估结论是:问题不在"能不能做",而在"好不好做、做出来稳不稳"。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司