28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

微型螺丝 · 低头结构 · 内梅花 · 非标定制
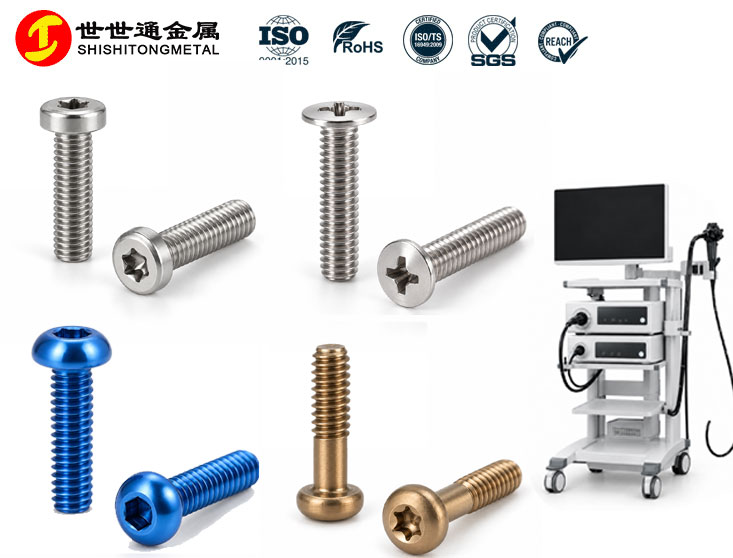
M1.6-M2.5低头内梅花精密定制
面向非植入性内窥镜及相关精密设备结构,围绕M1.6、M2、M2.5等微型机丝,可根据图纸评估低头、内梅花、特殊头径头高、牙长、材料及关键尺寸要求。
内窥镜及相关精密设备内部通常存在 安装空间紧凑、零部件尺寸小、装配位置受限 等情况。
用于部分控制部、连接部、壳体、支架及内部精密组件的紧固件,除了满足基本锁紧要求,还可能对 螺纹直径、头部高度、槽型尺寸、材料以及批量尺寸一致性 提出更具体的要求。
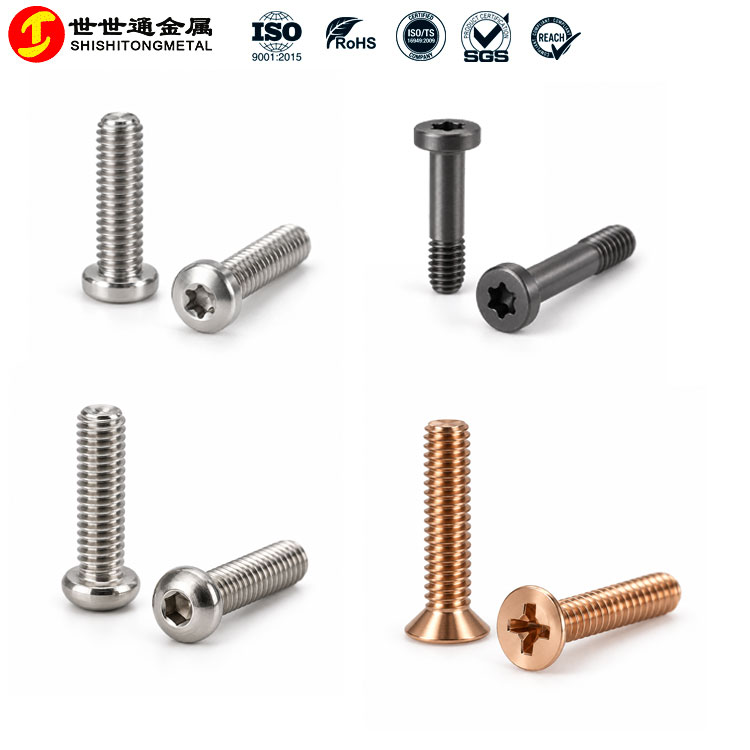
M1.6-M2.5微型螺丝可以结合设备结构设计低头、薄头、小头径、内梅花等非标形式,但具体尺寸仍需结合图纸、装配空间和锁付条件进行评估。
微型螺丝并不是简单把普通螺丝按比例缩小。
当规格进入M1.6、M2、M2.5这一范围后,头径、头高、槽深、牙长以及锁付工具 之间的尺寸关系会更加紧凑。
例如,安装位置虽然可以使用M2螺纹,但如果头部过高,可能与壳体或相邻零件发生干涉;如果继续降低头部高度,又需要重新确认内梅花槽深以及头部剩余材料厚度。
因此,这类微型螺丝更适合从整体装配结构出发确定尺寸,而不是只确定一个“M2×长度”的标准规格。
<!-- 参数表 -->
| 确认项目 | 主要内容 |
|---|---|
| 螺纹规格 | M1.6、M2、M2.5或按图纸确认 |
| 头部结构 | 低头、薄头、小头径等 |
| 槽型 | 内梅花、内六角、十字等 |
| 螺纹结构 | 全牙、局部牙或指定有效牙长 |
| 材料 | 304、316L、TA2、TC4等按项目确认 |
| 表面状态 | 本色、钝化、抛光等按图纸及项目要求确认 |
在部分紧凑结构中,普通盘头或标准内六角螺丝的头部可能占用较多轴向空间。低头结构主要用于减少头部高度,以适配受限安装区域。
常见情况包括:
① 壳体上方可用空间较小;
② 相邻零部件距离较近;
③ 精密模组内部存在避让要求;
④ 设计图纸已经限制最大头高;
⑤ 安装后需要尽量减少头部凸出。
但低头并不是越薄越好。
当头部高度下降后,需要同步考虑 槽深、头径、驱动工具以及头部剩余结构尺寸。 因此,更适合根据装配截面和图纸进行综合判断。
内梅花槽可以应用于部分小尺寸紧固件,在有限头部空间内形成驱动结构。
对M1.6-M2.5规格而言,不能只根据螺纹直径直接确定槽型,还需要综合确认:
| 槽型外径 需要与头径保持合理尺寸关系。 | 槽深 既要满足工具配合,也要兼顾头部结构。 |
| 头径与头高 低头、小头径结构需要综合评估。 | 锁付工具 槽型规格应与实际装配工具匹配。 |
内窥镜及相关设备使用的微型螺丝,不宜只根据“医疗设备”这一应用名称决定材料,仍需要结合具体安装位置、腐蚀环境、重量、磁性要求以及结构强度进行判断。
| 材料 | 考虑方向 |
|---|---|
| 304 | 适用于较多常规精密设备紧固结构,具体按使用环境确认。 |
| 316L | 当项目对耐腐蚀环境提出进一步要求时,可结合工况评估。 |
| TA2 / TC4 | 适用于部分对重量、耐腐蚀或磁性有明确要求的非植入设备结构。 |
注意:316L不能仅凭材料名称直接认定为“无磁”。当项目有明确低磁或磁性指标时,应结合原材料状态、加工过程及实际零件检测要求确认。
本文涉及的产品应用仅讨论非植入性设备结构紧固件,不涉及人体植入类螺钉。
1. 头部高度
决定螺丝安装后是否满足设备内部轴向空间要求。
2. 头部直径
需要结合安装面、沉孔以及周围结构确定。
3. 内梅花槽深
槽深既要考虑工具啮合,也要兼顾低头结构剩余材料尺寸。
4. 有效螺纹长度
应根据被连接件厚度以及螺纹孔深度确定。
5. 微型螺纹状态
需要关注牙型、首牙状态、毛刺以及螺纹完整性。
6. 同轴与偏心
头部、槽型和螺杆之间的尺寸关系会影响实际装配表现。
对微型螺丝而言,“精密”更重要的是关键功能尺寸之间的合理配合以及批量一致性,并不意味着所有尺寸都需要设置极小公差。
世世通可结合图纸、样品及装配要求,对微型非标螺丝结构进行评估。
| 螺纹规格 M1.6 / M2 / M2.5等 | 头部尺寸 头径、头高、小头径 | 驱动槽型 内梅花、内六角、十字 |
| 螺纹长度 全牙、局部牙、特殊牙长 | 材料 304、316L、TA2、TC4等 | 关键公差 根据功能尺寸按图确认 |
如果标准件已经能够满足装配要求,一般无需为了“非标”增加结构复杂度。当头高、空间、牙长、材料或其他功能尺寸受到限制时,再结合实际结构进行非标设计更合适。
样品能够正常装配,只能说明当前样品满足对应验证条件。批量生产时仍需要根据图纸和项目要求确认关键尺寸的一致性。
M1.6-M2.5低头内梅花微型螺丝可重点关注:
· 螺纹通止
· 头径与头高
· 槽型尺寸与槽深
· 总长度与有效牙长
· 材料牌号
· 表面状态
· 毛刺与外观
· 图纸指定关键尺寸的批量一致性
如果项目存在特殊磁性、腐蚀、扭矩或其他性能要求,检验项目应以双方确认的图纸、技术规范或验收要求为依据。
为了减少微型非标螺丝前期评估偏差,建议尽量提供以下资料:
| ① 2D图纸或3D结构资料 | ⑥ 材料与表面要求 |
| ② 螺纹规格 | ⑦ 关键尺寸及公差 |
| ③ 总长度与螺纹长度 | ⑧ 样品数量与预计批量 |
| ④ 头径及最大允许头高 | ⑨ 安装空间或装配截面 |
| ⑤ 内梅花槽型要求 | ⑩ 当前标准件存在的问题 |
只有实物样品时,可以先进行基础尺寸分析;涉及功能尺寸、公差和量产要求时,建议最终以正式图纸或双方确认的技术资料作为依据。
可以根据具体结构评估,但头高不能无限降低,需要同时考虑头径、槽深、材料和锁付条件。
不是。头部需要满足空间限制,同时还要为槽型和锁付保留合理的结构尺寸。
不建议直接这样判断。存在明确磁性指标时,应结合材料状态、加工过程以及实际成品进行确认。
可以先根据样品分析基础尺寸;涉及关键公差和批量验收时,建议结合正式图纸确认。
可以根据图纸和加工可行性进行评估,头径、头高和槽深需要同步考虑。
对非标微型螺丝而言通常还需要头径、头高、长度、槽型、材料、公差及数量等信息,才能更准确评估。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司