高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
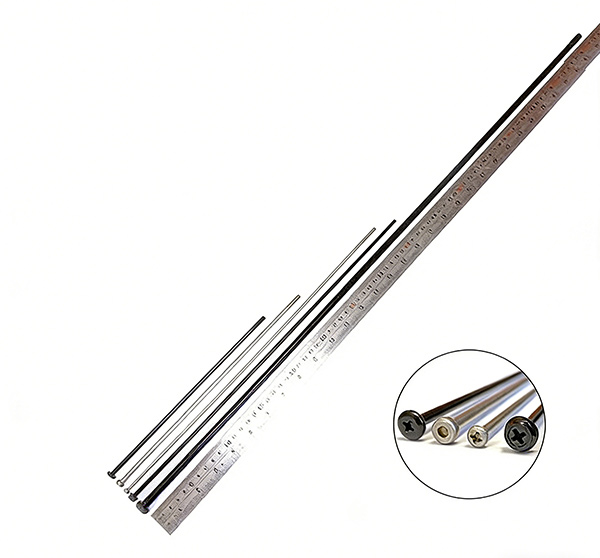
储能电池簇采用超长螺杆贯穿压紧时,螺杆不仅要满足长度和螺纹要求,还要与电池模组、压条及底座的实际装配关系相匹配。螺纹过长会带来不必要的加工成本;长杆直线度、螺纹尺寸与装配配合控制不当,又会影响安装过程和连接可靠性。
以下是世世通给一个深圳客户优化螺丝螺纹长度而省下费用的案例,希望这个案例能帮到一些储能电池客户,更好地把费用花在更需要的地方。
| 产 品 | M6×500mm 超长半牙螺杆 |
| 应用场景 | 户外柜式磷酸铁锂储能电池簇压紧固定 |
| 结 构 | 16 个模组叠装,上下铝合金压条,中间绝缘隔板 |
| 订单规模 | 30000 支 |
| 项目时间 | 2024 年 7 月,深圳储能客户 |
| 关键结果 | 螺纹长度由 70mm 优化为 45mm;按该项目实际报价,单根采购成本下降约 7%;按 30000 支订单核算,累计节约近 8000 元。 |
| 数据口径 | 按项目记录,单支约节约 0.27 元,降幅约 7%;30000 支累计节约近 8000 元。具体单价以该项目实际报价为准。 |
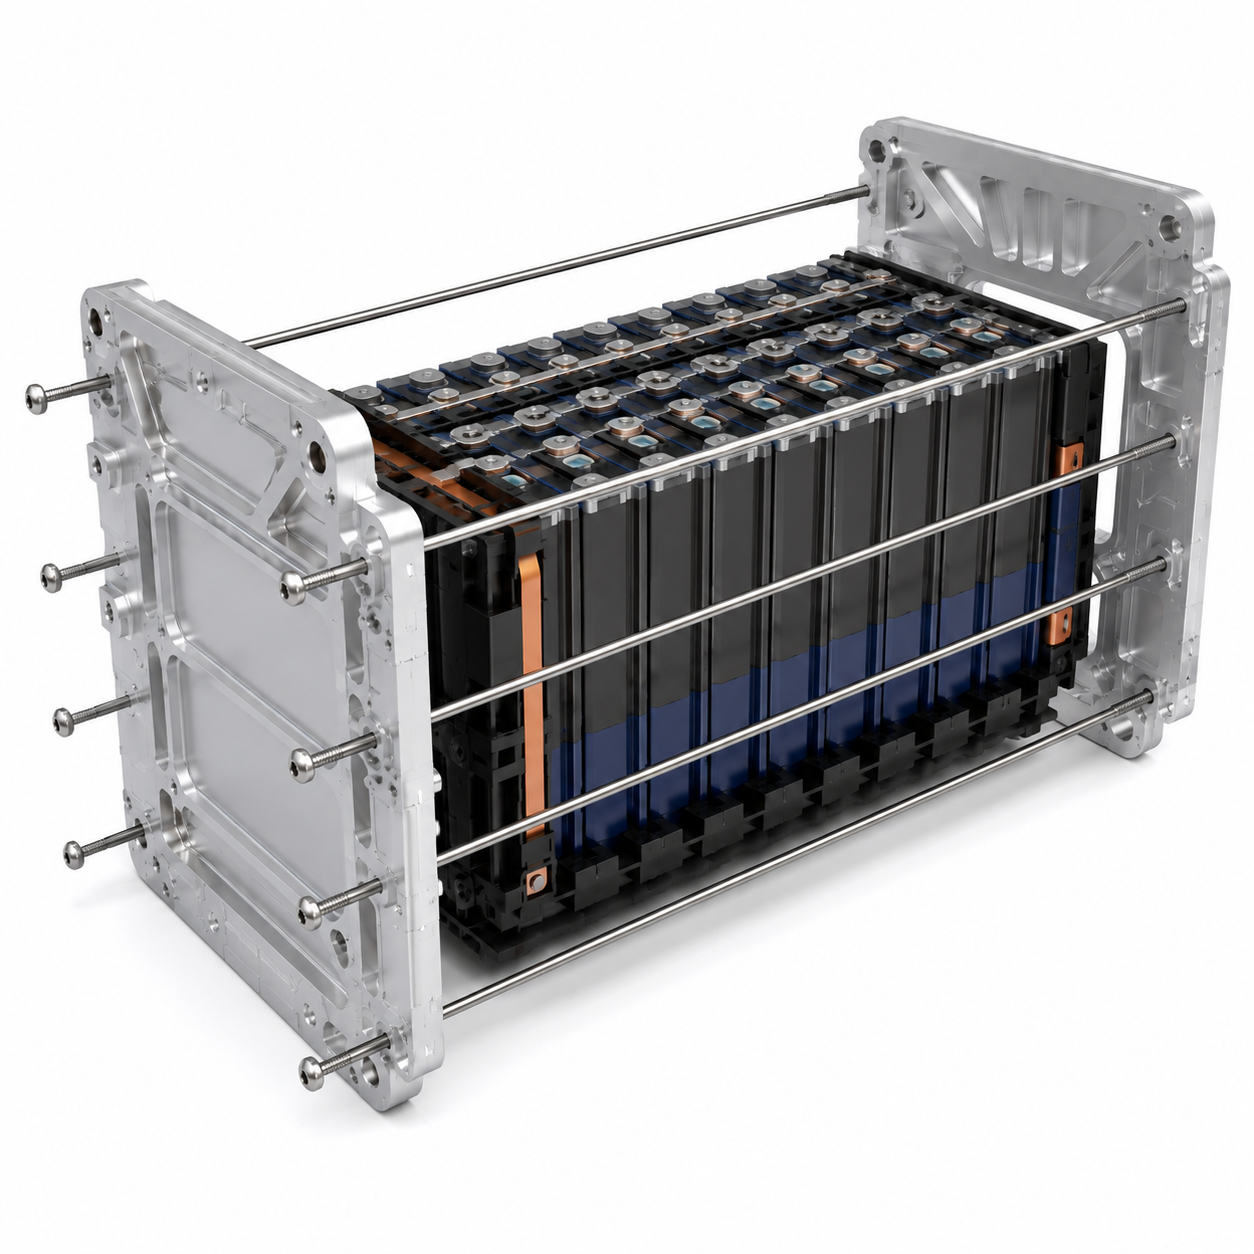
该项目的电池簇由 16 个磷酸铁锂电池模组叠装而成,模组上下设置铝合金压条,中间配置绝缘隔板。装配时,M6×500mm 超长螺杆从顶部压条贯穿至底部底座,通过锁紧形成整体连接。这类结构对螺杆的加工和装配提出了多方面要求。
杆身直线度
500mm 长杆在加工、搬运和装配过程中都需要注意弯曲及偏斜问题。如果螺杆不能顺利通过对应装配孔位,可能出现穿装困难,甚至与周边结构发生干涉。
螺纹加工与配合
螺纹长度、位置及尺寸需要与实际连接结构匹配,不能只看图纸上的标注数值,还要核对锁紧后哪些螺纹真正参与啮合。
绝缘结构与锁紧要求
对于内部包含电芯和绝缘结构的储能电池簇,还需要避免螺杆在装配过程中与绝缘壳体发生不必要的接触或挤压,并结合实际结构确认锁紧力和连接可靠性要求。
因此,这款超长螺杆的定制评审,既要考虑加工可行性,也要核对实际装配关系。
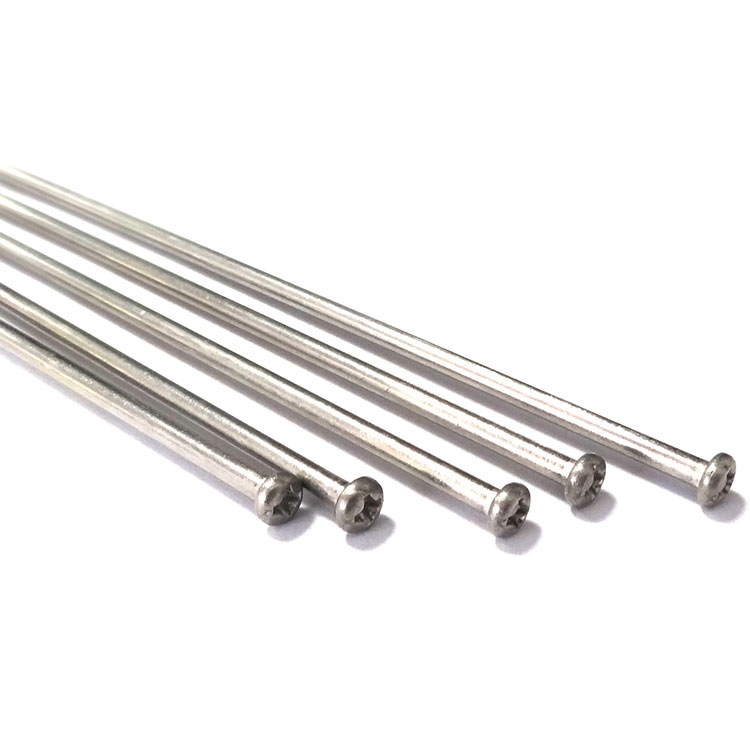
客户最初提供的图纸将螺纹长度标注为 70mm。如果按照常规来图加工流程,供应商可以直接根据这一尺寸评估工艺、核算成本,再进入打样或批量生产。但对这款贯穿式超长螺杆来说,仅凭图纸尺寸还不足以判断螺纹长度是否合理。
螺纹并不是越长越好。真正需要确认的是:装配完成后,螺纹与配合部位的实际啮合长度是多少?图纸标注的全部螺纹是否都参与连接?如果存在未参与啮合的部分,是否有必要保留?
为弄清这些问题,世世通主动邀请客户寄送装配配合样件,通过实物装配核对螺杆的实际穿装位置及锁紧关系。
这一步的目的,是把图纸尺寸与真实装配需求对应起来,避免将不必要的加工要求直接带入批量生产。
经过实物装配校核,项目确认:装配到位后,实际参与啮合锁紧的有效螺纹长度为 45mm,原图纸多出的 25mm 螺纹没有参与该处的有效啮合。这意味着,原有 70mm 螺纹要求中,存在可以进一步评估的优化空间。
校核时重点核对螺杆穿装是否顺畅、锁紧到位后螺纹与配合部位的实际位置、有效啮合长度与配合件厚度的对应关系。这里所说的 45mm,是装配锁紧到位后实际参与啮合的长度,并不等同于图纸上标注的全部螺纹长度。对于涉及预紧力、抗振载荷或特殊连接要求的结构,仍需结合强度与连接要求另行评估。
| 对比项 | 原图纸 | 优化后 | 依据 |
|---|---|---|---|
| 螺纹长度 | 70mm | 45mm | 实物装配校核 |
| 有效啮合长度 | — | 45mm | 锁紧到位后实测 |
| 单根采购成本 | 原方案 | 下降约 7% | 该项目实际报价 |
| 订单累计节约 | — | 近 8000 元 | 30000 支订单核算 |
世世通据此向客户说明了实际装配情况及调整依据,并围绕有效啮合长度、连接要求和加工方案进行复核。在双方确认优化边界后,将螺纹长度由 70mm 调整为 45mm,同步更新图纸及报价。这次调整并不是单纯为了减少螺纹、降低成本,而是先确认实际连接需求,再删减没有必要的加工部分。
注意:这个做法不能直接照搬到其他长螺杆
减少螺纹长度不代表所有类似结构都可以照此处理。对于承担预紧力、抗振载荷或其他特殊连接要求的螺杆,仍需结合实际啮合条件、连接结构及相关强度要求进行评估,不能仅凭悬空螺纹的长度直接判断是否可以缩短。
01 减少不必要的加工成本
螺纹长度从 70mm 调整为 45mm,减少了 25mm 的螺纹加工长度。根据该项目的实际报价,单根采购成本下降约 7%。
02 图纸要求与真实装配需求更匹配
通过寄送样件和实物装配校核,提前确认有效啮合长度,减少仅按图加工可能带来的设计冗余,使加工要求建立在实际装配关系之上。
03 为批量生产提前识别问题
该项目订单总量为 30000 支。对于这类批量采购项目,前期确认螺纹长度及装配关系,有助于在批量生产前明确加工要求,减少后续因尺寸理解不一致而产生的沟通和返工风险。
04 成本优化建立在工程评估基础上
世世通没有直接建议客户缩短螺纹,而是先核对实物装配情况,再与客户确认调整方案。这样既保留了必要的连接要求,也为降低单件成本找到了明确依据。按项目记录,单根成本下降约 7%,30000 支订单累计节约采购成本近 8000 元。
对于 M6×500mm 这类超长半牙螺杆,世世通的评估重点不只是螺纹能否加工出来,还包括杆身直线度、螺纹长度及位置、实际装配关系,以及项目对锁紧和连接可靠性的要求。
图纸评审→配合样件校核→方案确认→加工与报价
对储能电池簇这类贯穿压紧结构来说,超长螺杆的关键不在于“更长、更多螺纹”,而在于杆身直线度、螺纹尺寸、有效啮合长度与实际装配关系相匹配。
70mm 调整为 45mm 的前提,是通过实物装配校核确认有效啮合长度为 45mm,并在双方确认连接要求后同步更新图纸与报价,而不是简单减少螺纹降成本。对批量项目而言,前置的图纸评审和样件校核越充分,后续沟通、返工和成本风险就越可控。若您有 M6×500mm 或其他规格的非标超长贯穿螺杆需求,可提供产品图纸、装配结构及锁紧要求,世世通可先开展图纸评审,必要时通过配合样件校核,再确认加工方案与优化空间——让每一段螺纹都参与连接,让每一项加工都有依据。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司