高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
在精密电子装配线上,M1-M3超薄小头螺丝虽然不起眼,却常常直接影响产线效率。批头一滑,槽口磨平;或者毫无预兆“啪”一声,螺纹颈部断在孔里。前者是滑牙,后者是断头。看起来都是“螺丝坏了”,但根因往往不同:滑牙大多出在装配端,断头大多出在设计端。
本文复盘一个真实非标定制案例:浙江某客户原用M系列超薄小头非标螺丝,装配中持续出现滑牙、断头,返工率偏高。客户通过1688找到世世通金属,转入非标定制。最终,首批1万只超薄小头非标微型螺丝8天完成交付,试产后滑牙、断头问题得到有效改善,客户后续持续达成长期量产合作。
| 项目 | 内容 |
|---|---|
| 客户 | 浙江某客户 |
| 产品 | M系列超薄小头非标微型螺丝 |
| 材质 | 304不锈钢 |
| 表面 | 哑黑处理 |
| 工艺 | 半圈蓝色点胶 |
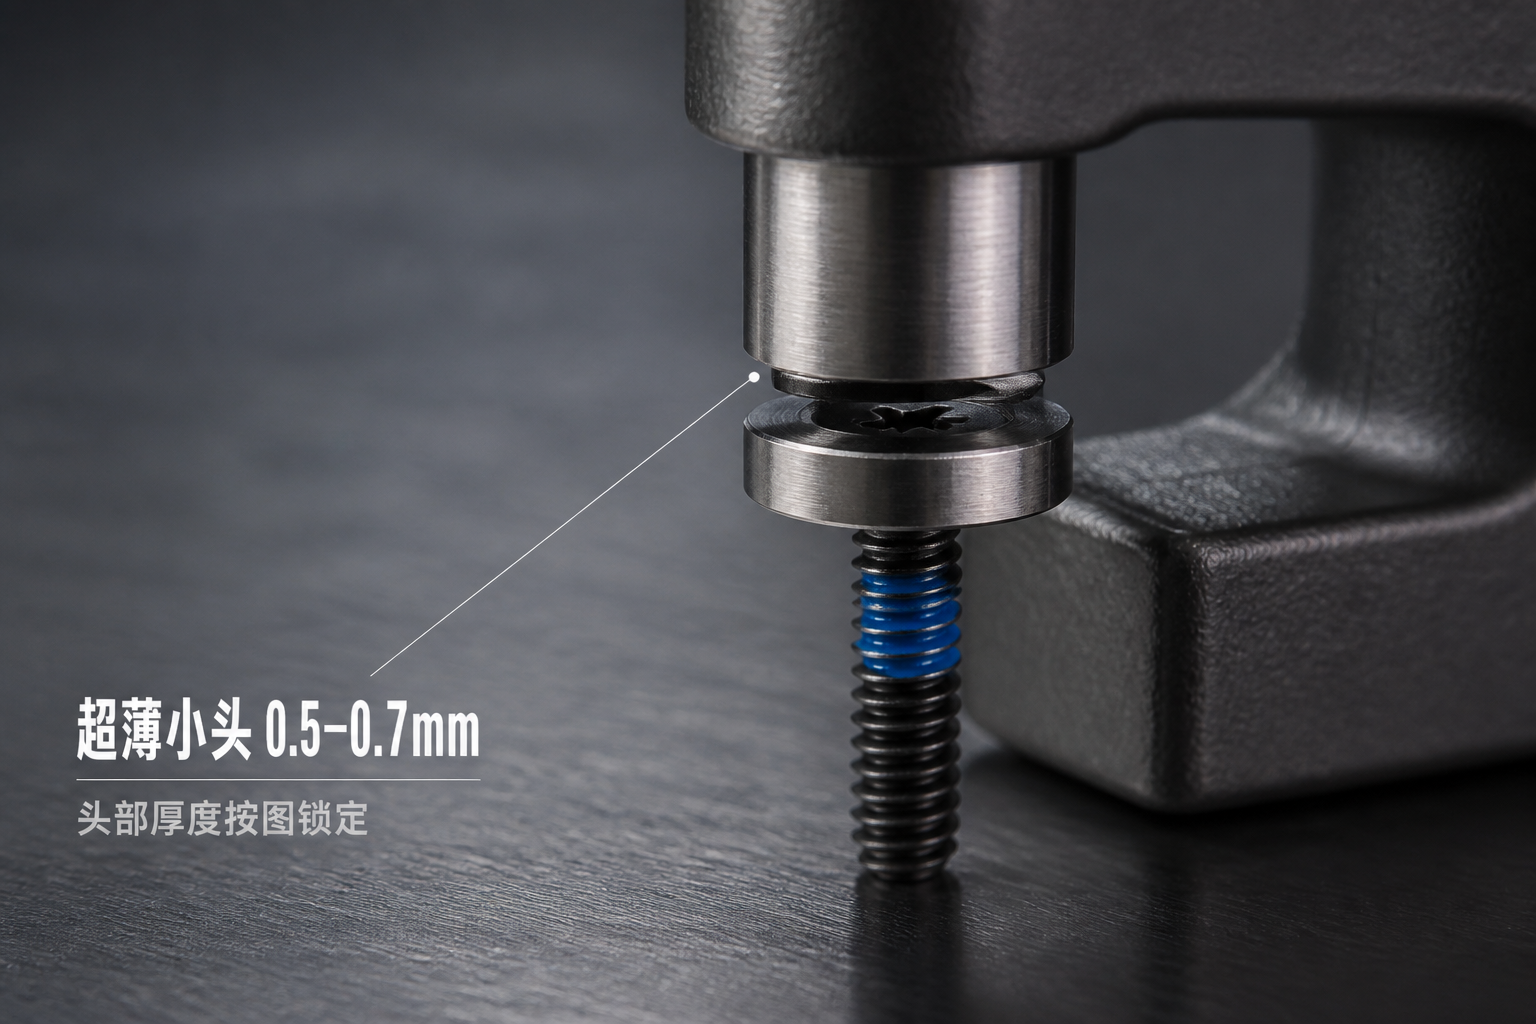
| 头部厚度 | 0.5–0.7mm |
| 数量 | 首批1万只,后续规划长期稳定量产 |
| 交期 | 8天完成首批1万只交付(交期以图纸确认、模具进度及数量综合评估为准) |
| 结果 | 滑牙、断头有效改善,生产良率稳步提升,转入长期量产合作 |
接到项目后,世世通金属工程师先对客户反馈的问题进行分类判断。滑牙和断头不能混在一起处理,否则容易“钱花了,问题还在”。
| 故障类型 | 高发位置 | 主要表现 | 主要诱因 | 优化方向 |
|---|---|---|---|---|
| 滑牙 | 螺纹牙型、螺丝槽口 | 螺纹牙型磨平、挤压变形;十字/梅花槽口磨损、崩裂;锁止松动 | 装配扭力超标、批头不匹配、螺纹精度偏差、材质硬度偏低、瞬时冲击扭力过大 | 优化装配参数、匹配专用配件、严控螺纹公差 |
| 断头 | 头下颈部、螺纹过渡区 | 螺丝无预兆断裂;断面平整或存在应力裂纹;装配中途断在孔内 | 头下R角设计不合理、槽深超标、材质存在杂质缺陷、装配倾斜受力不均、应力集中 | 优化结构设计、规范成型工艺、严控来料品质 |
一句话区分:滑牙属于量产适配问题,靠调装配参数、配对配件、管控螺纹公差就能解决;断头属于前期定型问题,必须在结构设计、成型工艺和来料品质上整改。
客户提出的要求非常明确:
材质:304不锈钢;
表面:哑黑处理;
工艺:半圈蓝色点胶;
头部厚度:控制在0.5–0.7mm;
数量:首批1万只,后续规划长期稳定量产。
这5项要求中,真正难点不只是“做出来”,而是要在超薄小头、哑黑表面处理、半圈定点胶三项工艺叠加的情况下,保证螺纹牙型、槽型尺寸和头部厚度都适配精密装配场景。
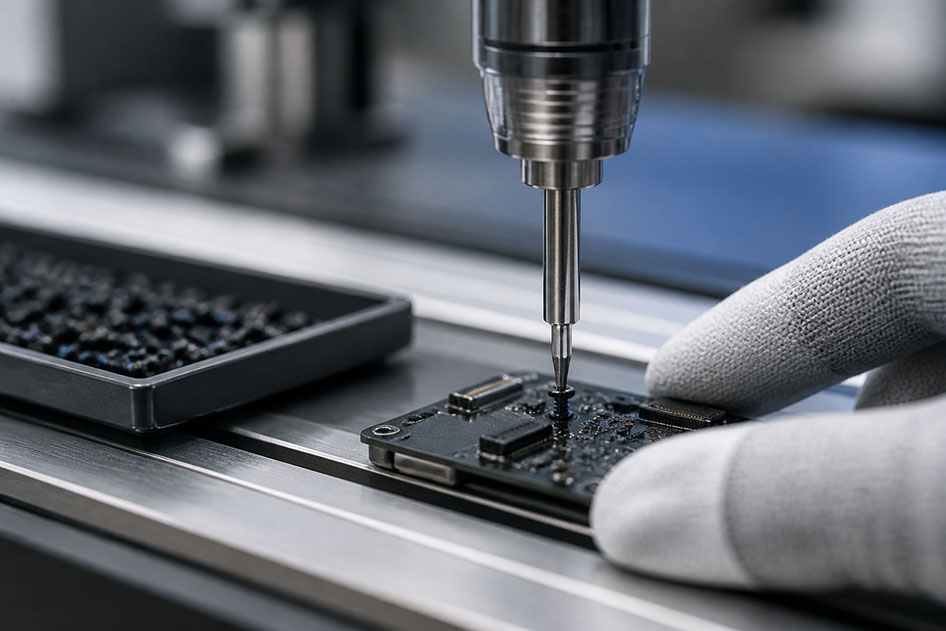
针对“超薄小头 + 哑黑表面处理 + 半圈定点胶”三项工艺叠加的难点,世世通金属工程师先做图纸评审与可制造性判断,精准锁定头部厚度、螺纹牙型、槽型尺寸三项关键公差,确保产品在精密装配中稳定锁付。
具体交付动作包括:
图纸评审与可制造性判断;
锁定头部厚度、螺纹牙型、槽型尺寸三项关键公差;
快速打样,获客户认可;
8天完成首批1万只交付。
对于微型螺丝而言,头部厚度、螺纹牙型和槽型尺寸,直接关系到槽口承载、螺纹配合和头下颈部强度。前期把这些参数控住,才能把滑牙、断头风险挡在产线之外。
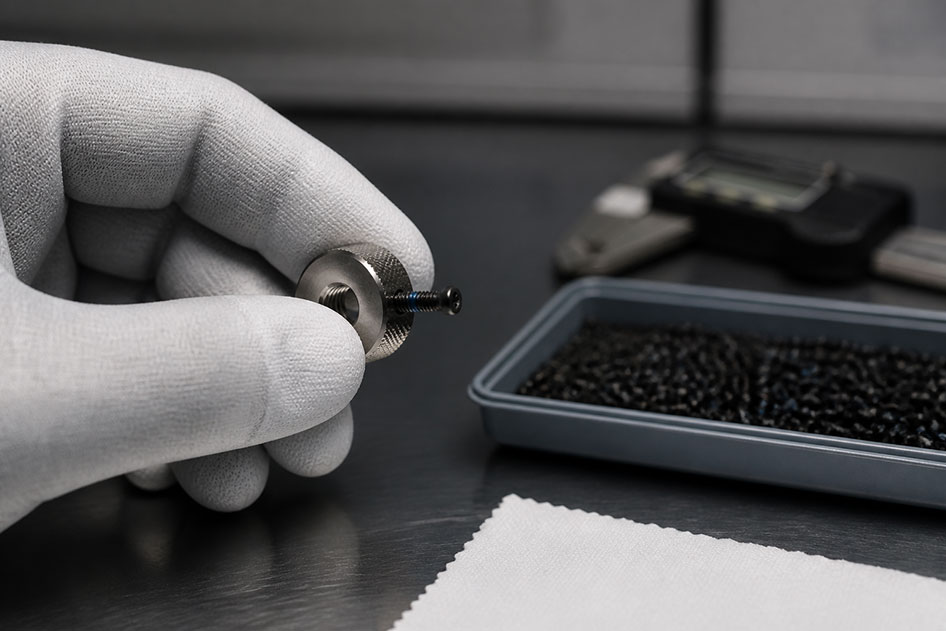
除了产品定制,世世通金属还同步提供了3条安装指导,帮助客户在装配端减少滑牙和断头风险。
304不锈钢螺丝延展性高、易咬死,推荐锁付扭力较同规格碳钢标准下调15%–25%,避免扭力超标损伤螺纹。实际扭力仍需结合基材、孔型和装配工况确认。
采用低速稳锁模式,塑胶基材装配转速控制在200–260 r/min,降低瞬时冲击扭力造成的隐性损伤。
配套精密镜面批头,提升槽口贴合度,减少晃动与偏心受力,规避槽口崩裂、滑牙问题。
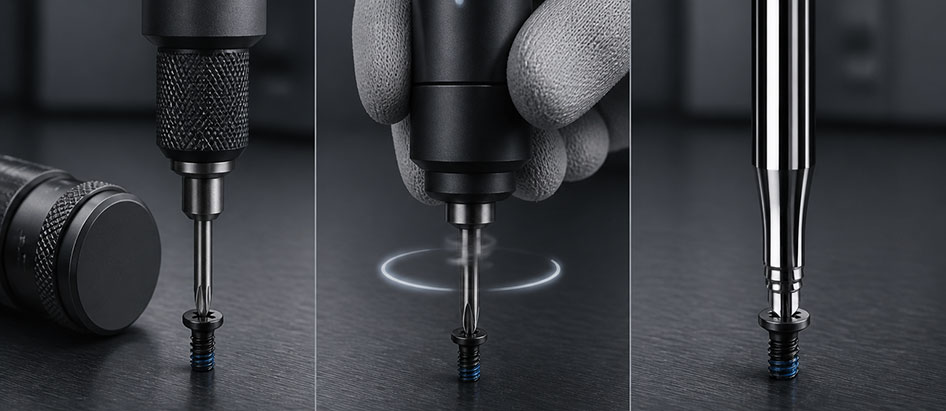
M1-M3微型螺丝的滑牙与断头,几乎都能在设计定型、工艺打样、参数确认三个阶段提前控制。结合本案,可以沉淀出以下经验。
同一颗螺丝锁金属螺纹孔和锁塑胶件,允许的扭力完全不同。设计输出时应注明基材(金属螺纹孔 / 塑胶件 / 薄壁件)、是否重复拆装,并直接给出扭力区间与公差,而不是交给产线“凭手感”。
小规格螺丝槽口截面积有限,十字槽在自动锁付中打滑概率更高。自动化装配、有防拆需求或需要较高扭力传递时,优先选用梅花槽、内六角等定位更稳、贴合度更高的槽型。
不锈钢(304 / A2体系)延展性高、容易咬死,不能直接套用碳钢的锁紧扭力和电批转速。建议单独出具装配标准:适当下调锁紧扭力、降低电批装配转速,必要时配合预涂防松胶使用。
来料检验单上应明确标注槽型公差、螺纹通止规标准、头部尺寸(头径 / 头厚)与头下R角。模具在长期生产中会磨损,这几项参数是判断模具状态最直接的依据,也是滑牙与断头风险的源头指标。
不锈钢螺丝应匹配专用精密批头,提升槽口贴合度;同时按基材和工况下调锁付扭力与电批转速。装配端参数匹配到位,才能减少槽口崩裂、滑牙和断头风险。
M1-M3超薄小头螺丝的滑牙与断头,不是单一环节的问题。设计端明确基材与扭力规范,工艺端控住头部厚度、螺纹牙型、槽型尺寸公差,装配端匹配专用精密批头并优化扭力转速,三端对齐,量产良率才稳。
如果您正被M1-M3微型螺丝的装配问题困扰,欢迎把图纸、样品或实际装配问题发给我们,世世通金属工程师将在24小时内与您对接。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司