高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
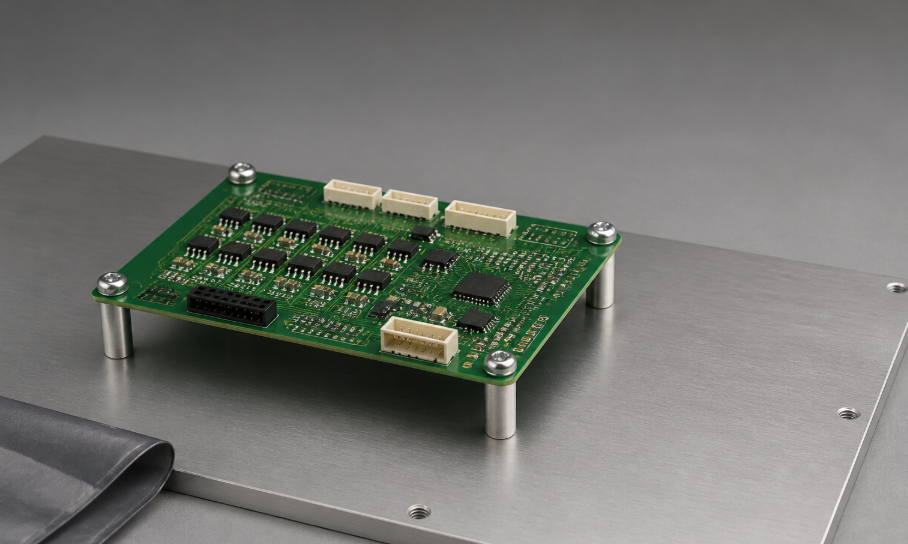
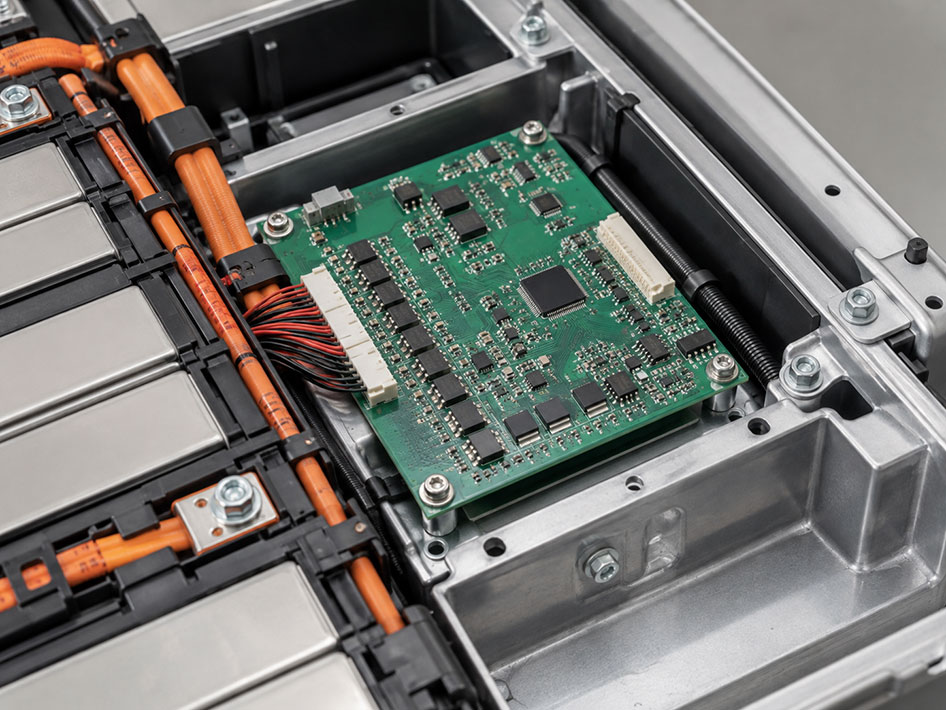
这是一家做储能设备的客户,产品线上有大量电池管理系统控制板(BMS 板)需要固定在箱体里,走的是“底板 → 隔离柱 → 板 → 小螺丝”这种典型结构。他们要找的是一批不锈钢小螺丝,规格在 M2–M3 这一带。
客户的处境很典型:
储能项目批量大、年用量清晰,价格被压得很紧;
但他们自己并不确定图纸上哪些工艺是功能必需,哪些只是“以前一直这么做”;
找供应商问,得到的回答基本都是“能做”或“不能做”,很少有人主动告诉他们——这个特征其实可以不做。
他们做对了一件事:把图纸和样品都寄了过来,并且说明了真实的装配场景。这让我们能做的就不只是报价,而是一次图纸评审。
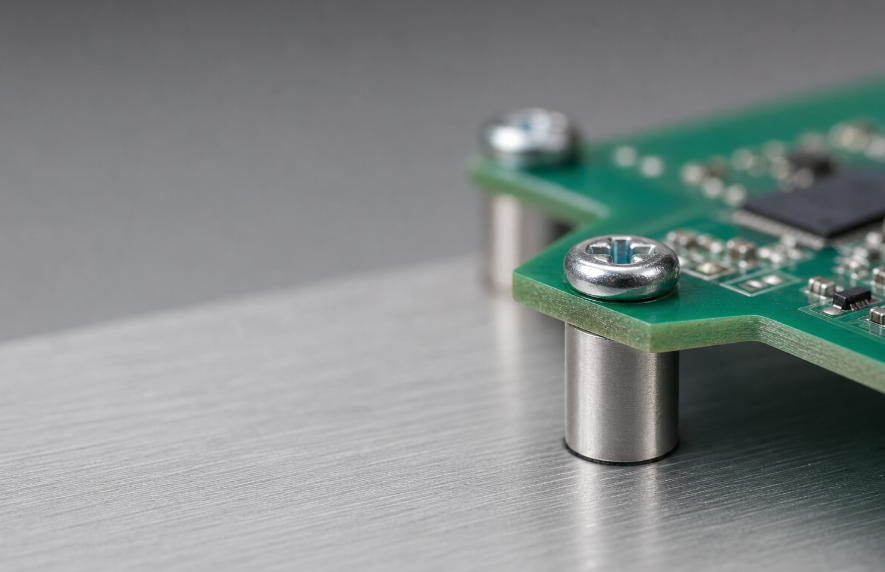
示意图:底板 → 隔离柱 → BMS 板 → 小螺丝
这是最常见的板固定结构
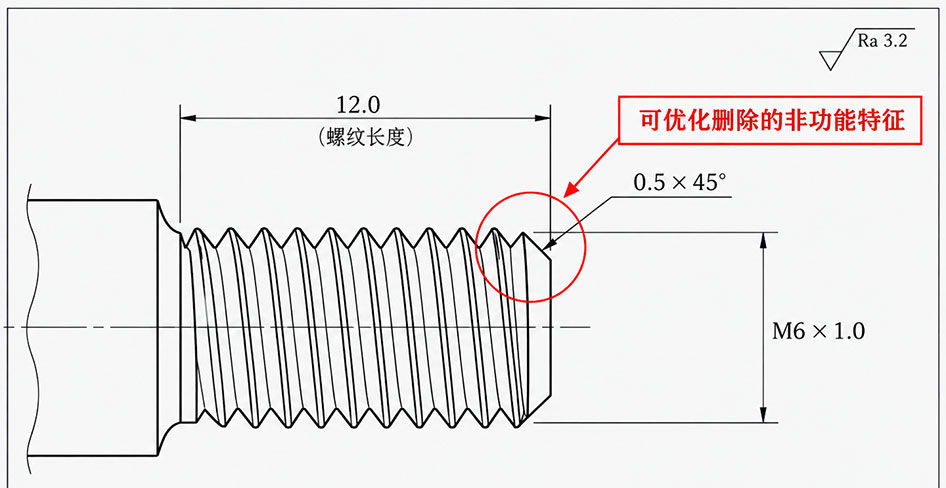
螺纹末端的倒角,标准口径是明确的。
外螺纹始端端面的倒角一般为 45°,也可采用 60° 或 30° 倒角;倒角深度应大于或等于螺纹牙型高度。对搓(滚)丝加工的外螺纹,其始端不完整螺纹的轴向长度不能大于 2P。
它承担的功能也很清楚:装配导入、去掉不完整的首牙、保护端部不被碰伤翻边、避免端部锐边造成镀层堆积与“假扭矩”。
顺带说一句,标准件的技术条件甚至把它写成了硬要求——GB/T 5782—2016《六角头螺栓》的技术条件里明确写着“螺纹末端应倒角”。
所以我们通常不会主动建议客户去掉倒角。但这一次,我们建议去掉。
原因很简单:上面那四条功能,在这个具体场景里,一条都用不上。
我们逐条比对的是“倒角要解决的问题,在这个装配里由谁解决”:
装配导入不靠它。
螺丝的导向是由板孔和隔离柱的内螺纹提供的,螺丝顺着孔位进去、直接被螺纹咬住,端部并不承担“找正”的工作。倒角的作用是让内外螺纹起牙时有个导入锥——这里不需要。
端部不外露。
拧紧后螺纹末端被隔离柱和底板结构遮住,不接触人手、不暴露在可视面。既没有划伤风险,也不影响外观。
材料是不锈钢,本色 / 钝化处理。
碳钢件电镀时,镀层会优先在尖锐棱边堆积、边缘容易超差甚至起皮——这是倒角存在的理由之一。不锈钢走本色或钝化,不存在这个问题。
螺纹本身就短,咬合牙数有限。
这是最反直觉、也最要紧的一条:在这种薄板 + 短咬合的连接里,倒角切掉的恰恰是有效啮合牙。倒角深度按标准要大于等于牙型高度,而螺丝本身的螺纹段就那么长——省掉倒角,反而把有限的牙数留给了真正受力的部分。
装配节拍不高。
客户端是人工装配配合电批,不是高速振动盘自动供料。自动送料对端部导入形状要求高,人工装配则宽容得多。
倒角不是白来的。在冷镦小螺丝上,端部倒角通常要靠模具结构或二次加工来配合——要么占用模具,要么占用工序、装夹、工时和检验。这些最终都会体现在单价上。
去掉这一项之后,客户拿到的是:
少一道工序、少一次装夹;
少一项需要检验和确认的特征;
装配性能不变,因为所有被去掉的,都是在这个装配里不参与工作的特征。
我们没有跟客户讲“我们便宜”,我们讲的是:你的这张图上,这一个特征可以不画。
做出倒角是为了更好的装配,不做倒角是为了更好的成本,倒角没有问题,那么我们就应该走优化路线这一条路,把价格用到需要它的地方。
省钱不是目的,安全装配才是。以下几种情况,我们会明确建议保留倒角,甚至建议把倒角做得更规范:
| 场景 | 为什么不能省 |
|---|---|
| 自动供料 / 自动锁付 | 振动盘上料、自动锁付机都依赖端部导入形状,没有倒角会卡料、错牙 |
| 端部要自己找正(盲装、深孔、手工对孔) | 导入锥就是拿来“找正”的,去掉它装配效率会掉下来 |
| 螺纹末端外露、人手会碰到 | 锐边伤人、刮伤线束或绝缘层,属于安全项 |
| 碳钢件需要电镀 | 锐边镀层堆积、超差、起皮——倒角本来就是为它存在的 |
| 客户图纸或引用标准明确要求倒角 | 客户图纸优先级最高,我们不擅自改图 |
| 散装长距离运输、端部易碰伤 | 端部磕碰翻边会直接导致拧不进去 |
一句话:我们省的是没有功能的特征,不是有功能的特征。
而在于三件事:
图纸先评审,再谈价格。
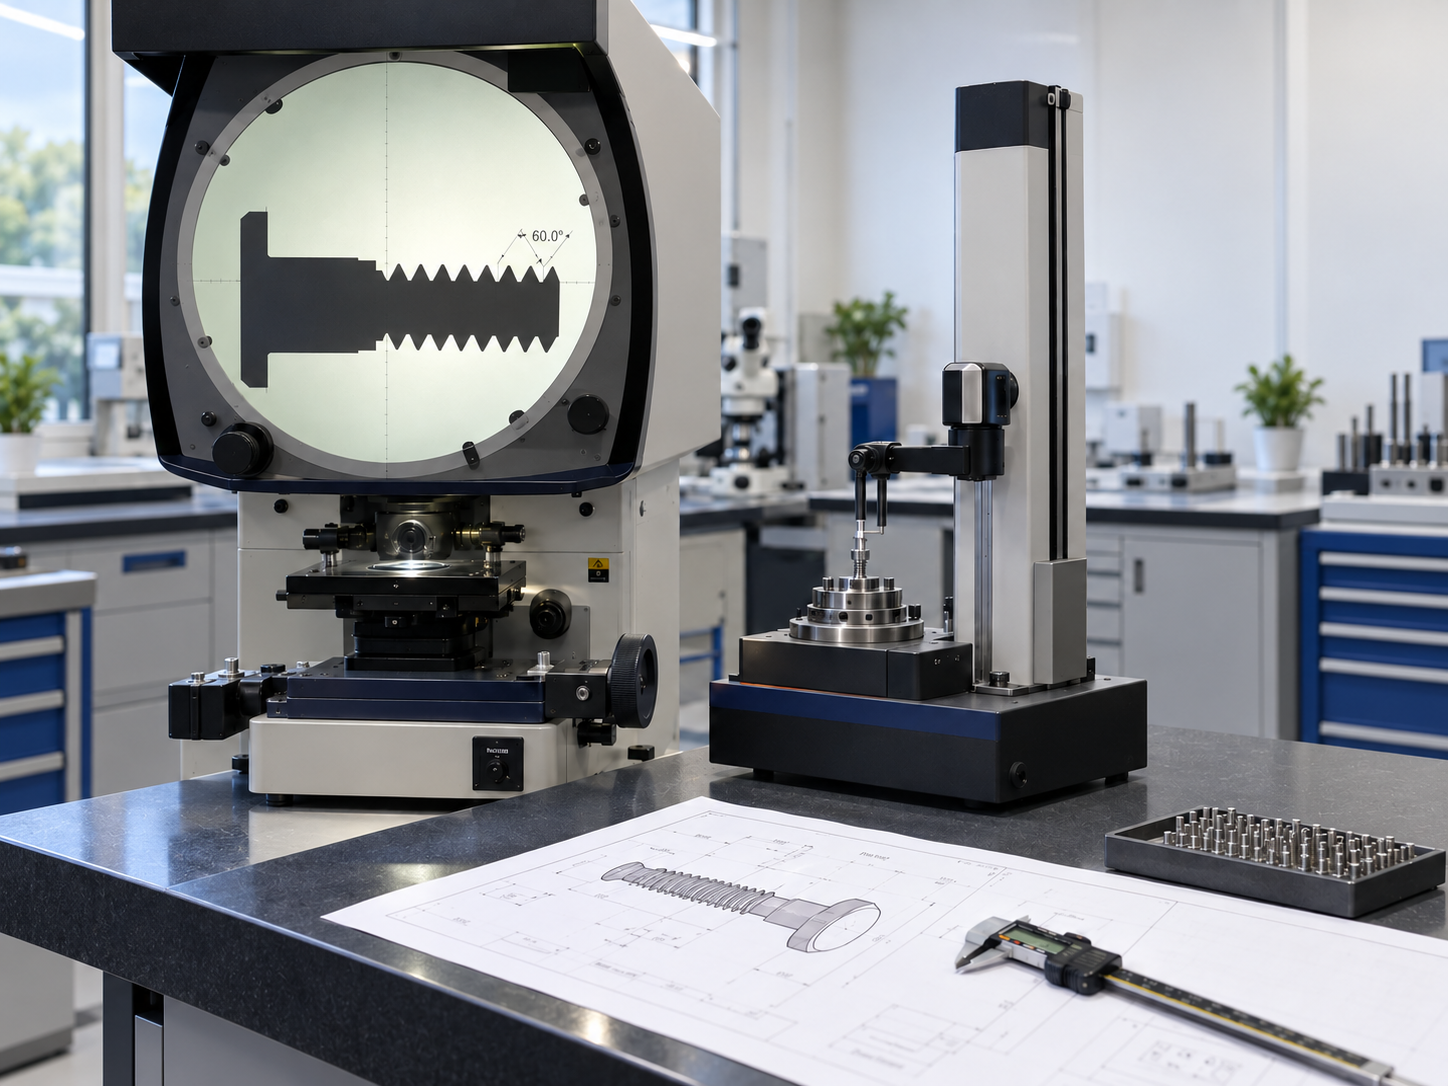
我们不是拿到规格就报价。投影仪、同心度测量仪、金相显微镜这些检测手段是用来确认“这个特征到底有没有用”的,不是用来堆参数的。
任何影响装配的变更,必须客户书面确认。
取消倒角是我们提出的工程建议,但改不改、由客户决定。我们走样品确认流程,把“去掉倒角之后的实物”先做出来给客户验,确认无影响再进量产。我们不会为了让单价好看,自己替客户改图纸。
我们提供的是可制造性判断,不是“能不能做”的答案。
能做、怎么做、难点在哪、哪里可以优化——这才是一家非标紧固件工厂该给客户的东西。判断依据是可验证的:装配方式、端部是否外露、基材与表面处理、螺纹长度与啮合牙数、包装与运输条件。
如果你也在纠结图纸上哪些特征能砍、哪些不能砍,先别急着砍价——先让工程把这个特征过一遍。
把图纸(PDF / DWG / STEP)和真实装配储能BMS板小螺丝场景发过来,我们会先给你一份可制造性初判:哪些特征是这个装配真正需要的,哪些可以优化掉。图纸评审之后再报价,你会发现需要谈的价格空间,往往不在供应商的利润里,而在图纸上。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司